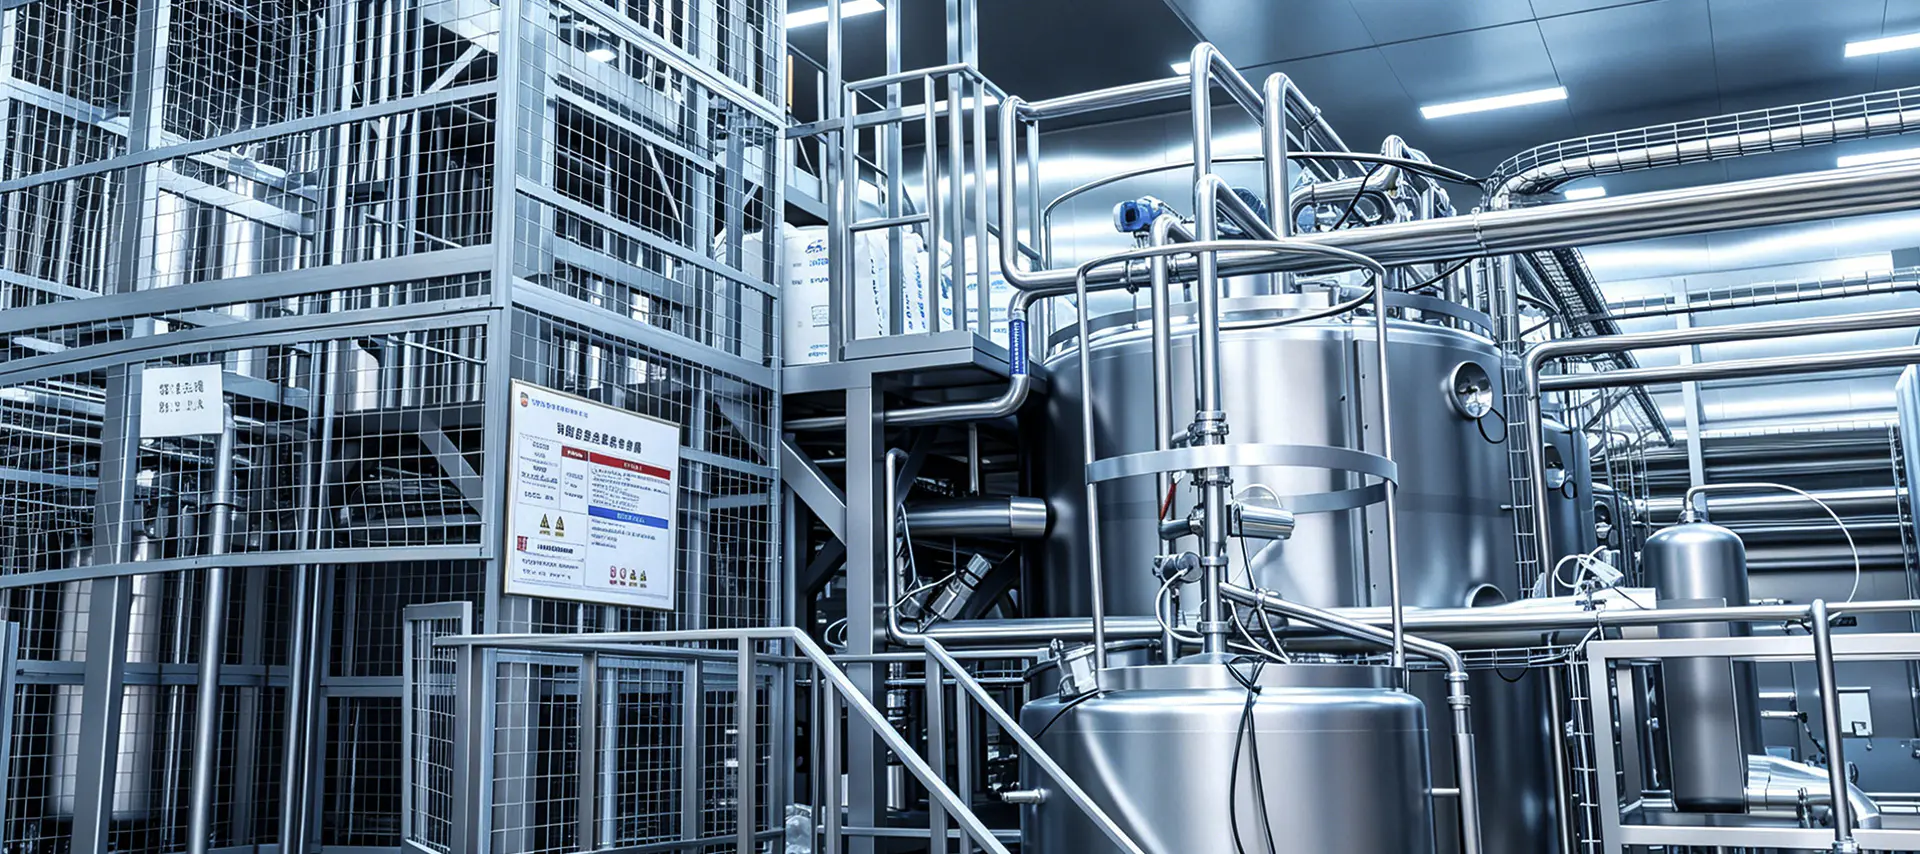
De commerciële productie van theedranken omvat veel meer dan het zetten van een pot thee en deze in een fles sluiten. Een volledig geïntegreerde productielijn voor de verwerking van theedranken combineert nauwkeurige verwerking van ingrediënten, thermische behandeling, steriel vullen en geautomatiseerde verpakking tot een continu systeem met hoge output. Of het eindproduct nu kant-en-klare groene thee, zwarte thee met melk of kruideninfusies is, de onderliggende productielogica volgt een gestructureerde reeks handelingen. Door elke fase te begrijpen, kunnen fabrikanten tekortkomingen in de efficiëntie identificeren, de naleving van de voedselveiligheid garanderen en de productie opschalen zonder dat dit ten koste gaat van de productkwaliteit.
Elke productierun begint met de inname van grondstoffen. Droge theebladeren, plantenextracten, zoetstoffen, additieven en water worden ontvangen en geïnspecteerd volgens vastgestelde kwaliteitsspecificaties. Voor losbladige inputs worden het vochtgehalte, de deeltjesgrootte en de microbiële belasting beoordeeld voordat de materialen de verwerkingsvloer binnenkomen. Waterbehandeling is net zo belangrijk, omdat kraan- of bronwater moet worden gezuiverd door middel van omgekeerde osmose (RO) filtratie en deïonisatie om chloor, zware metalen en opgeloste vaste stoffen te verwijderen die anders de smaak en stabiliteit zouden veranderen.
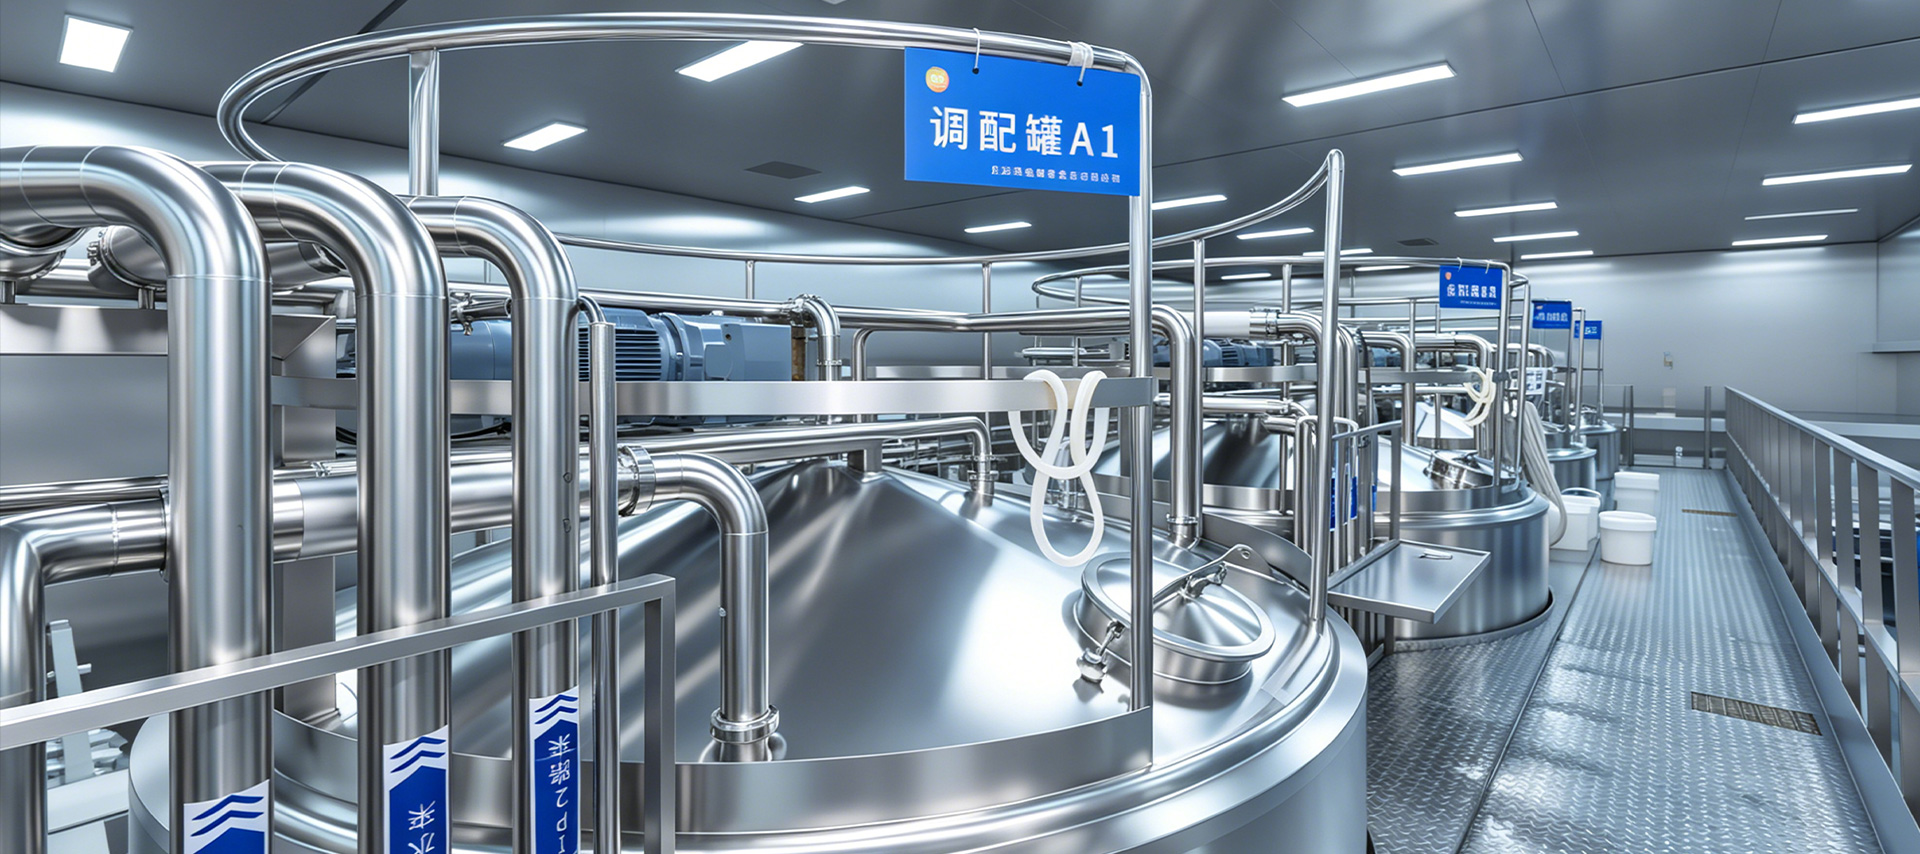
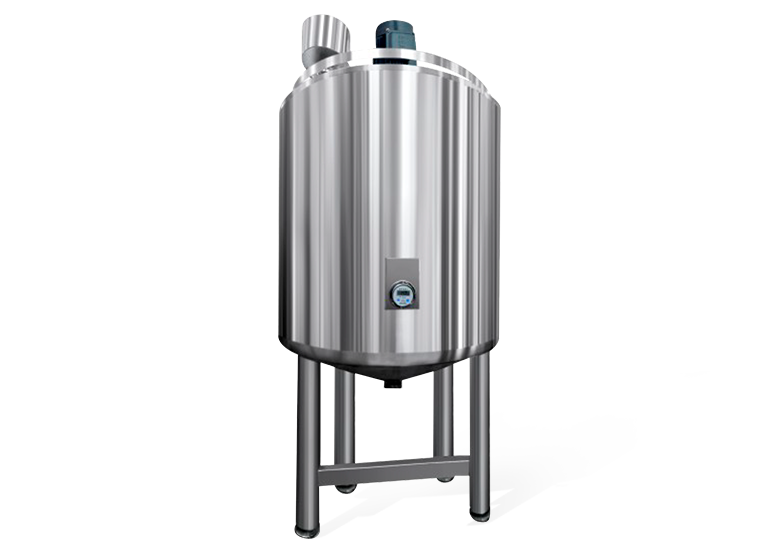
Droge ingrediënten worden doorgaans opgeslagen in silo's met klimaatbeheersing of afgesloten bakken om klonteren en besmetting te voorkomen. Vloeibare ingrediënten zoals geconcentreerde plantenextracten of smaakstoffen worden bewaard in roestvrijstalen tanks met roersystemen. De voorbehandelingsfase bepaalt de kwaliteitsbasislijn voor alles stroomafwaarts, waardoor de kwalificatie van de leverancier en de inkomende inspectie niet-onderhandelbare stappen zijn in elke goed beheerde lijn.
Tijdens de extractiefase worden ruwe theematerialen omgezet in een geconcentreerde vloeibare basis. Industriële thee-extractiesystemen vallen doorgaans in twee categorieën: heetwaterextractie en koude brouwextractie. Bij heetwaterextractie worden temperaturen variërend van 75°C tot 95°C gebruikt, afhankelijk van de theesoort, om catechinen, cafeïne, theanine en aromatische verbindingen binnen een gecontroleerde contacttijd op te lossen. Cold brew-systemen werken gedurende langere perioden bij temperaturen onder de 20°C en produceren een zachter smaakprofiel met een lagere bitterheid, maar vereisen langere cyclustijden en een grotere tankcapaciteit.
De onderstaande tabel vat de standaard werkingsbereiken samen voor veel voorkomende theesoorten in een continu heet extractiesysteem:
| Thee soort | Extractietemperatuur (°C) | Contacttijd (min) | Thee-water-verhouding |
| Groene thee | 75–80 | 3–6 | 1:80 tot 1:100 |
| Zwarte thee | 88–95 | 4–8 | 1:60 tot 1:80 |
| Oolong-thee | 82–88 | 4–7 | 1:70 tot 1:90 |
| Kruideninfusie | 90–95 | 5–10 | 1:50 tot 1:70 |
Na extractie passeert de vloeistof een filtratiefase die gebruikte bladeren en zwevende vaste stoffen verwijdert. Er wordt vaak gebruik gemaakt van continue bandpersen, centrifuges of plaat-en-framefilters, gevolgd door een secundair microfiltratiemembraan om de helderheid te bereiken die wordt verwacht in commerciële gebottelde thee.
Zodra de basistheevloeistof is bereid, gaat deze naar een mengtank waar zoetstoffen, zuren, stabilisatoren, vitamines of smaakstoffen worden toegevoegd volgens de productformule. Geautomatiseerde doseersystemen maken gebruik van flowmeters en loadcellen om ervoor te zorgen dat elk ingrediënt binnen nauwe tolerantiegrenzen wordt toegevoegd. Voor melktheevarianten wordt emulgeerapparatuur gebruikt om vethoudende zuivel- of plantaardige ingrediënten gelijkmatig door de vloeibare matrix te verspreiden.
Standaardisatie omvat het aanpassen van de brix (suikergehalte), pH en brix-zuurverhouding om aan het beoogde sensorische profiel te voldoen. Inline refractometers en pH-sensoren geven realtime feedback aan het besturingssysteem, waardoor automatische correcties mogelijk zijn voordat het product overgaat naar thermische verwerking. In deze fase vindt een groot deel van het consistentiewerk van batch tot batch plaats, en dit vereist nauwe coördinatie tussen het formuleteam en de productie-operators.
Thermische behandeling is de meest kritische voedselveiligheidsstap in de gehele productielijn voor de verwerking van theedranken. Er worden twee hoofdmethoden gebruikt, afhankelijk van het verpakkingsformaat en de gewenste houdbaarheid:
De keuze tussen deze twee methoden heeft niet alleen invloed op de investeringen in apparatuur, maar ook op het smaakprofiel van het eindproduct. Met UHT behandelde theesoorten ontwikkelen vaak een gekookte toon als gevolg van Maillard-reacties bij verhoogde temperaturen, die moeten worden beheerd door middel van aanpassingen van de formule of smaakmaskerende middelen.
Tijdens de vulfase moet de tijdens de thermische verwerking tot stand gebrachte steriliteit behouden blijven. Drie vulbenaderingen zijn standaard in de sector:
De nauwkeurigheid van het vulvolume wordt bewaakt via in-line controlewegers of debietmeters, waarbij geautomatiseerde afkeursystemen onder- of overvolle containers verwijderen voordat ze de sealunit bereiken.
Na het sealen gaan de containers door etiketteermachines die drukgevoelige, krimpkous- of lijmlabels aanbrengen met nauwkeurige registratie. Snelle inkjet- of lasercodeersystemen printen partijnummers, productiedata en houdbaarheidsdata rechtstreeks op containers of doppen. Vision-inspectiesystemen controleren op ontbrekende labels, scheve toepassing en onleesbare codes voordat containers naar de secundaire verpakking gaan.
Bij secundaire verpakkingen worden individuele containers in multipacks gegroepeerd, in dozen gedaan of in krimpfolie gewikkeld. Geautomatiseerde dozenopzetters, producttransportbanden en dozeninpakkers vormen en vullen verzenddozen met snelheden die zijn gesynchroniseerd met het stroomopwaartse vulsysteem. Palletiseerrobots stapelen dozen op pallets volgens voorgeprogrammeerde patronen die de stabiliteit van de lading en de stapelefficiëntie in het magazijn optimaliseren.
Modern productielijnen voor de verwerking van theedranken kwaliteitscontrole in elke fase in te bouwen in plaats van uitsluitend te vertrouwen op end-of-line-inspectie. Kritische controlepunten zijn onder meer de extractietemperatuur en -tijd, de troebelheid na de filtratie, de brix en de pH van het mengsel, de dodelijkheid van het thermische proces (F-waarde of gelijkwaardige logreductie), het vulgewicht en de integriteit van de afdichting. Elk van deze parameters wordt geregistreerd door het SCADA- of PLC-systeem en opgeslagen voor batchtraceerbaarheidsdoeleinden.
Sensorische evaluatiepanels beoordelen smaak, kleur en aroma van elke productiebatch met behulp van gestandaardiseerde protocollen. Microbiologische tests van bewaarde monsters bevestigen de steriliteit voordat het product uit het magazijn wordt vrijgegeven. Voor exportmarkten omvatten aanvullende nalevingscontroles de limieten voor zware metalen, de hoeveelheid residuen van pesticiden in de thee-input en het testen van de migratie van verpakkingen.
De lijnefficiëntie in een productiefaciliteit voor theedranken wordt niet alleen bepaald door de individuele machinesnelheid, maar ook door hoe goed elke fase is geïntegreerd. Buffertanks tussen extractie en vullen beschermen tegen vertragingen stroomopwaarts. Geautomatiseerde CIP-systemen (Clean-in-Place) doorlopen de verwerkingsleidingen door bijtende, zure en spoelsequenties tussen productieruns, waardoor de stilstandtijd wordt geminimaliseerd en het risico op kruisbesmetting wordt verminderd. Met OEE-tracking (Overall Equipment Effectiveness) kunnen operationele teams beschikbaarheidsverliezen, snelheidsverliezen en kwaliteitsverliezen afzonderlijk kwantificeren, waardoor gerichte verbeteringsacties mogelijk worden in plaats van brede capaciteitsuitbreidingen.
Door vroeg in de ontwerpfase van het project de juiste combinatie van thermische behandeling, vultechnologie en containerformaat te selecteren, worden dure retrofits later vermeden. Fabrikanten die opschalen van 5.000 flessen per uur naar 30.000 flessen per uur worden niet alleen geconfronteerd met uitdagingen op het gebied van de afmetingen van de apparatuur, maar ook met veranderingen in de CIP-sequencing, de levering van nutsvoorzieningen en de documentatie van het kwaliteitssysteem. Het vanaf het begin plannen van de productielijn als een geïntegreerd systeem is wat duurzame opschaling onderscheidt van reactieve probleemoplossing.

Contactgegevens
Production Address: Nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Kamer 603, gebouw 57, Maoyuan Road nr. 260, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Snelle link
Vraag een offerte op maat aan Iets speciaals nodig? Wij zijn hier om te helpen.