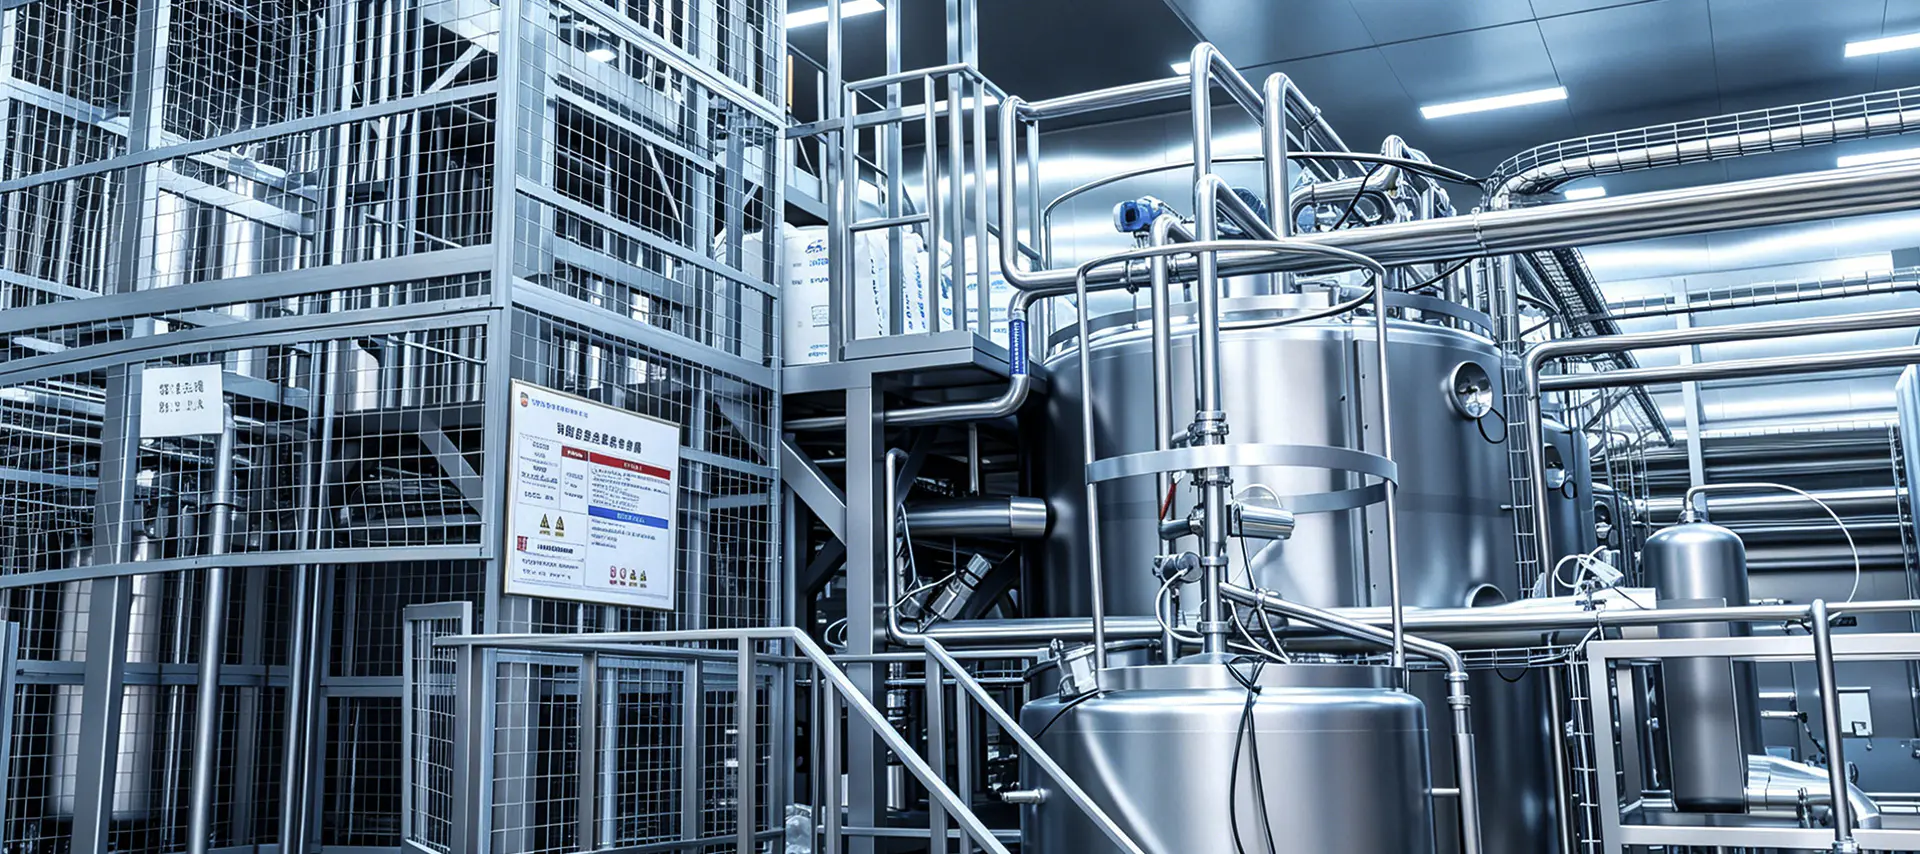
De zuivelverwerking is de afgelopen decennia dramatisch geëvolueerd. Venaag productielijnen voor zuivel zijn niet langer eenvoudige batchverwerkingsopstellingen; het zijn sterk geïntegreerde systemen die thermische behandeling, steriele verpakking, fermentatiecontrole en koelketenbeheer combineren in één continue workflow. Voor zuivelproducenten is het begrijpen van de structuur en functie van elk segment binnen een complete zuivelverwerkingslijn essentieel, niet alleen voor het behoud van de productkwaliteit, maar ook voor het bereiken van operationele efficiëntie, naleving van de regelgeving en winstgevendheid op de lange termijn.
Ultra-High Temperature (UHT)-verwerking is een van de meest gebruikte technologieën in de mondiale zuivelindustrie. Een UHT-melkproductielijn verwarmt de melk gedurende twee tot vier seconden tot temperaturen tussen 135°C en 150°C, waardoor alle pathogene en bederfelijke micro-organismen effectief worden geëlimineerd. Hierdoor kan het eindproduct tot twaalf maanden houdbaar blijven zonder koeling – een groot voordeel voor exportmarkten en regio’s met onderontwikkelde koelketens.
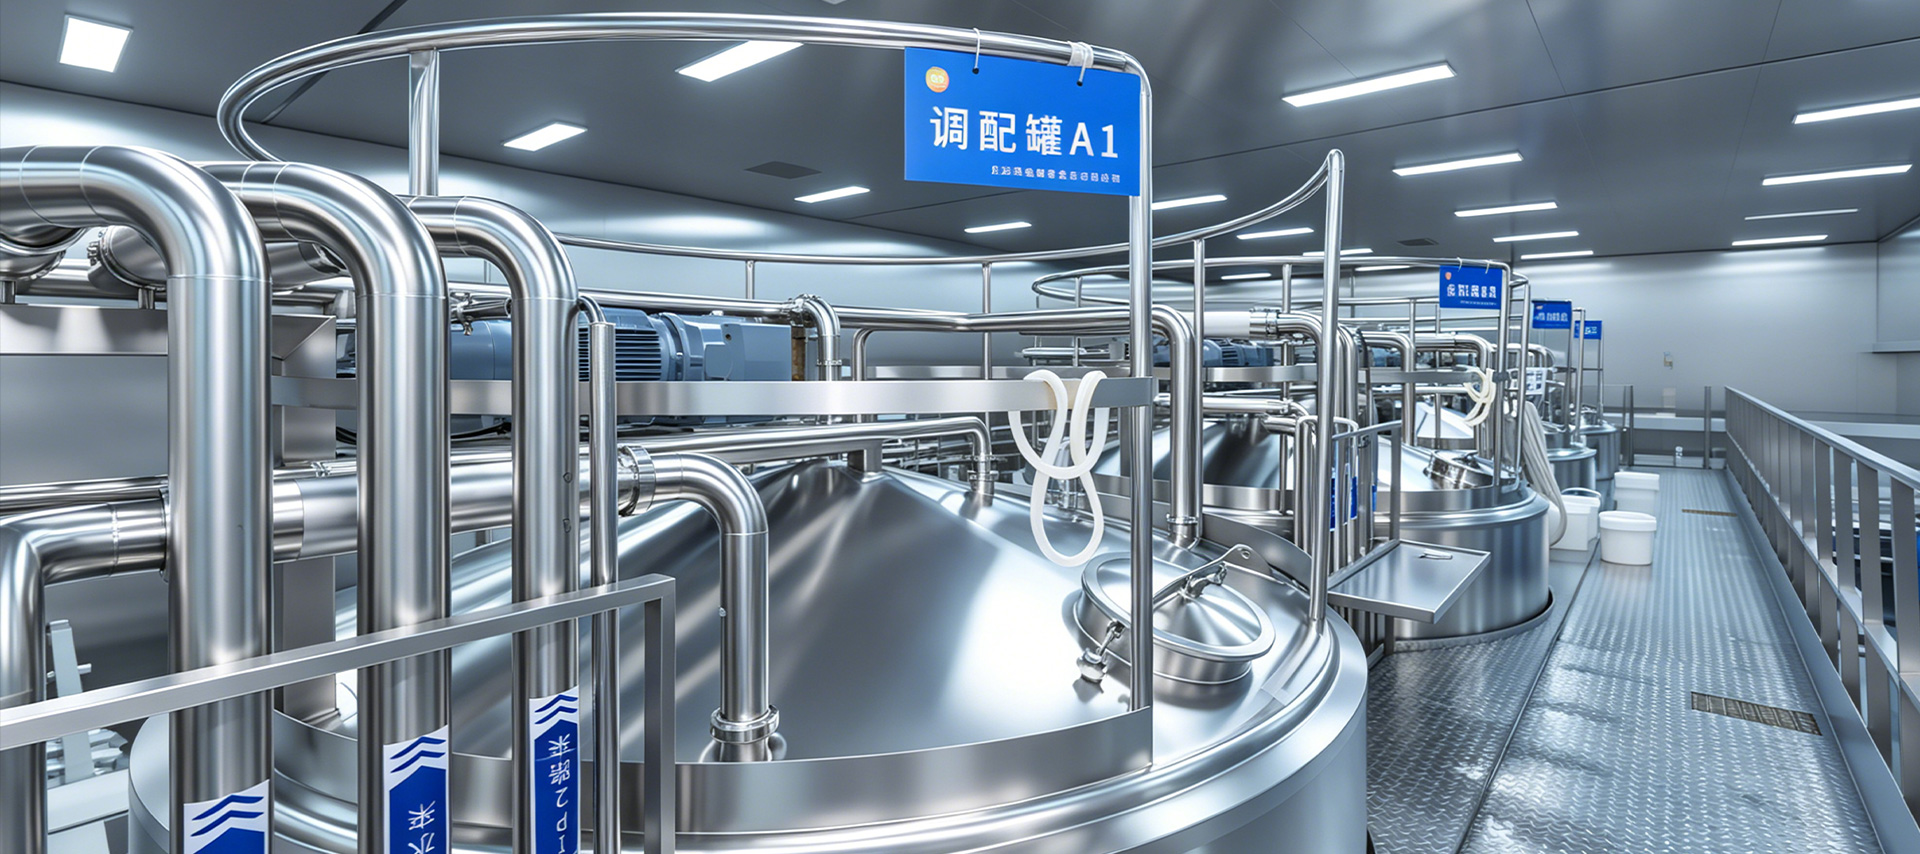
De belangrijkste uitrusting in een UHT-lijn omvat een balanstank, ontluchtingseenheid, homogenisator, buis- of platenwarmtewisselaar en een aseptische vulmachine. Elk onderdeel speelt een cruciale rol. De homogenisator verkleint de grootte van de vetbolletjes om afscheiding van de room te voorkomen, terwijl de aseptische vuller ervoor zorgt dat de gesteriliseerde melk in een steriele omgeving wordt verpakt, waardoor het risico op contaminatie na het proces wordt geëlimineerd. Veelgebruikte verpakkingsformaten zijn Tetra Pak-dozen, HDPE-flessen en aseptische zakken.
Een veel voorkomende uitdaging bij UHT-verwerking is vervuiling: de opeenhoping van door warmte gedenatureerde eiwitten en calciumfosfaatafzettingen op de oppervlakken van warmtewisselaars. Om dit aan te pakken zijn moderne UHT-systemen uitgerust met Clean-In-Place (CIP)-systemen die automatisch reinigingsmiddelen door de apparatuur laten lopen na elke productierun, waardoor de thermische efficiëntie behouden blijft en de uitvaltijd wordt verminderd.
In tegenstelling tot UHT-melk wordt gepasteuriseerde melk bij lagere temperaturen behandeld (meestal 72 °C gedurende 15 seconden volgens de HTST-methode (High Temperature Short Time)), waardoor schadelijke bacteriën worden geëlimineerd en tegelijkertijd de natuurlijke smaak, het voedingsprofiel en de bioactieve stoffen van de melk behouden blijven. Gepasteuriseerde melk moet gekoeld worden bewaard en heeft over het algemeen een houdbaarheid van 7 tot 21 dagen, afhankelijk van de verpakking en de behandeling na pasteurisatie.
Een complete productielijn voor gepasteuriseerde melk omvat opvang- en opslagtanks voor rauwe melk, een platenwarmtewisselaar voor pasteurisatie en koeling, een homogenisator, een standaardisatie-eenheid (voor controle van het vetgehalte) en een vulmachine. De standaardisatie-eenheid is vooral belangrijk voor grootschalige bedrijven, omdat het fabrikanten in staat stelt consistent te voldoen aan specificaties voor het vetgehalte, zoals volle melk (3,5%), halfvolle (1,5-1,8%) of magere (minder dan 0,5%).
Temperatuurbewaking is een cruciaal controlepunt in de gehele gepasteuriseerde melklijn. Geautomatiseerde sensoren registreren en loggen voortdurend de temperaturen in elke fase van de verwerking. Als de temperatuur bij de houdbuis onder de vereiste drempel daalt, stuurt een omleidklep de melk automatisch om voor herverwerking – een ingebouwd veiligheidsmechanisme dat voorkomt dat onderverwerkt product de vuller bereikt.
De kwaliteit van elk zuivelproduct begint uiteindelijk bij de bron: het melkveebedrijf. Een goed ontworpen melkkamer – ook wel melkstal of melkstal genoemd – is de eerste fase van de zuivelproductielijn en heeft directe invloed op de microbiële belasting en het celgetal van rauwe melk. Slecht onderhouden melkkamers kunnen verontreiniging introduceren die moeilijk te elimineren is, zelfs met stroomafwaartse thermische verwerking.
Moderne melkkamers op melkveebedrijven zijn uitgerust met automatische melksystemen (AMS), tankmelkkoeltanks, in-line filtratie-eenheden en CIP-reinigingssystemen. De tankmelkkoeltank koelt rauwe melk snel af van de lichaamstemperatuur van de koe (~38°C) tot onder de 4°C binnen twee uur na het melken – de kritische periode voor het beperken van de bacteriële proliferatie. De roestvrijstalen constructie in de hele melkkamer zorgt voor hygiënische oppervlakken die gemakkelijk schoon te maken zijn en bestand zijn tegen corrosie.
Belangrijke prestatie-indicatoren die in de melkkamer op bedrijfsniveau worden gemonitord, zijn onder meer:
Investeren in hoogwaardige infrastructuur op boerderijniveau is niet optioneel; het is een voorwaarde voor de productie van veilige, hoogwaardige zuivelproducten in een later stadium.
De productie van yoghurt vereist een geheel andere aanpak dan de vloeibare melkverwerking. De productielijn voor yoghurtfermentatie omvat het zorgvuldig controleren van de microbiële activiteit om melklactose om te zetten in melkzuur, wat de pH verlaagt en ervoor zorgt dat de melkeiwitten geleren. Het resultaat is een product met een karakteristieke pittige smaak en dikke textuur. De lijn produceert doorgaans vaste yoghurt (gefermenteerd in de uiteindelijke container), roeryoghurt (gefermenteerd in een tank en vervolgens geagiteerd) of drinkbare yoghurt, die elk verschillende apparatuurconfiguraties vereisen.
De kernstappen in een productielijn voor yoghurtfermentatie zijn als volgt:
| Stap | Proces | Sleutelparameter |
| 1 | Standaardisatie en blending van melk | Vet- en eiwitgehalte |
| 2 | Homogenisatie | 150–200 bar druk |
| 3 | Warmtebehandeling | 90–95°C gedurende 5 minuten |
| 4 | Koel- en startercultuurinenting | Inentingstemperatuur 42–44 °C |
| 5 | Fermentatie | Doel-pH 4,2–4,6 |
| 6 | Koelen & vullen | Onder 20°C vóór het vullen |
De gebruikte startercultuur – meestal een combinatie van Streptococcus thermophilus and Lactobacillus delbrueckii ondersp. bulgaricus — moet nauwkeurig worden gedoseerd en op de juiste temperatuur worden toegevoegd om een consistente fermentatieactiviteit te garanderen. Dankzij geautomatiseerde pH-monitoring in de fermentatietanks kunnen operators de fermentatie precies beëindigen wanneer de beoogde zuurgraad is bereikt, waardoor oververzuring wordt voorkomen die zou resulteren in een te zuur product.
Een concurrerende zuivelfabriek exploiteert niet elke productielijn afzonderlijk. Moderne zuivelverwerkingsfabrieken integreren hun UHT-, pasteurisatie-, boerderijreceptie- en fermentatielijnen via een gecentraliseerd SCADA-systeem (Supervisory Control and Data Acquisition). Hierdoor kunnen fabrieksmanagers real-time procesgegevens monitoren, afwijkingen opsporen, CIP-cycli plannen en productierapporten genereren – allemaal vanuit één enkele besturingsinterface.
Automatisering speelt ook een cruciale rol in de energie-efficiëntie. Warmteterugwinningssystemen op pasteurisatie- en UHT-lijnen kunnen tot 94% van de thermische energie die wordt gebruikt bij verwarming herwinnen, waardoor het stoomverbruik dramatisch wordt verminderd. Aandrijvingen met variabele frequentie op pompen en compressoren verminderen het elektriciteitsverbruik nog verder. Voor faciliteiten die zich richten op duurzaamheidscertificeringen of die de operationele kosten willen verlagen, betalen deze investeringen zich doorgaans binnen twee tot drie jaar terug.
Traceerbaarheid is een ander gebied waarop integratie meetbare waarde oplevert. Door batchregistraties vanaf de inname van boerderijmelk tot en met verwerking, verpakking en distributie te koppelen, kunnen zuivelproducenten snel en nauwkeurig reageren op voedselveiligheidsincidenten, waardoor getroffen productpartijen binnen enkele minuten in plaats van dagen worden geïsoleerd. Dit niveau van traceerbaarheid wordt steeds vaker vereist door detailhandelaren en regelgevende instanties in belangrijke markten.
Het selecteren van de juiste combinatie van productielijnen hangt af van verschillende factoren: doelproductmix, dagelijkse verwerkingscapaciteit, marktgeografie, beschikbare infrastructuur en kapitaalbudget. Een kleine regionale zuivelfabriek die lokale versmarkten bedient, kan voorrang geven aan een lijn voor gepasteuriseerde melk met een yoghurtfermentatie-eenheid. Een grote exportgerichte verwerker zal daarentegen zwaar investeren in UHT-capaciteit en aseptische verpakkingstechnologie.
Bij het beoordelen van leveranciers van apparatuur moeten kopers verder kijken dan de initiële aankoopprijs en de totale eigendomskosten onderzoeken, inclusief energieverbruik, beschikbaarheid van reserveonderdelen, dekking van de after-sales service en de staat van dienst van de leverancier met installaties van vergelijkbare omvang. Testen op pilotschaal vóór de volledige inbedrijfstelling kunnen ook kostbare fouten voorkomen, vooral bij nieuwe productcategorieën of ongebruikelijke samenstellingen van rauwe melk.
Uiteindelijk is een goed geconfigureerde zuivelproductielijn niet alleen een kapitaalgoed; het is de operationele ruggengraat van een zuivelmerk. Het vanaf het begin goed inzetten van de technologie, de lay-out en de procescontroles bepaalt de productkwaliteit, de productie-uptime en het vermogen om de capaciteit op te schalen naarmate de marktvraag groeit.

Contactgegevens
Production Address: Nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Kamer 603, gebouw 57, Maoyuan Road nr. 260, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Snelle link
Vraag een offerte op maat aan Iets speciaals nodig? Wij zijn hier om te helpen.