Productielijn voor yoghurtfermentatie Factory
-- Stabiele en betrouwbare fabrikant --
Productoverzicht
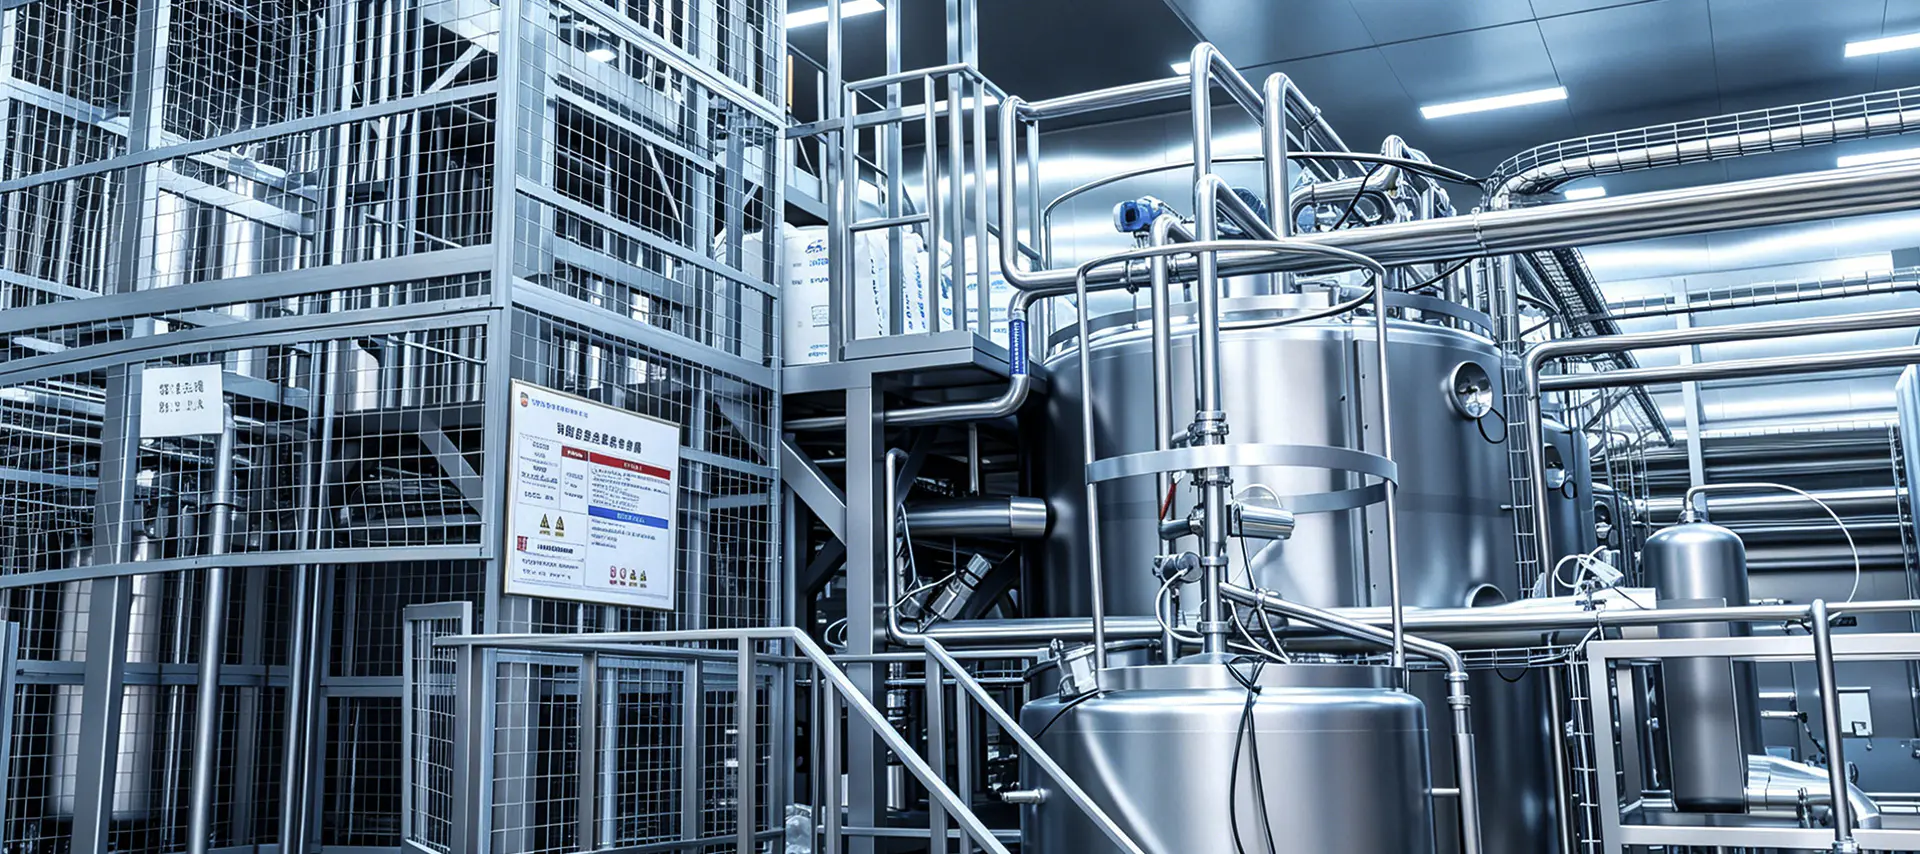
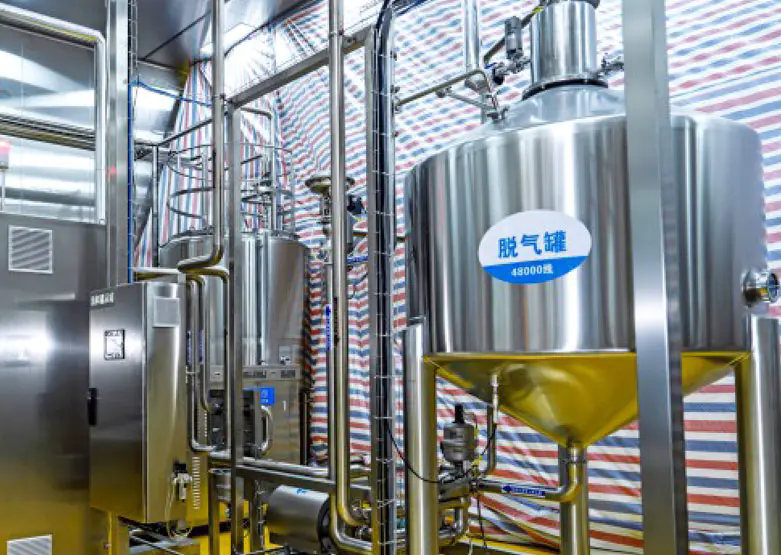
Onze productielijn voor yoghurtfermentatie is een volledig geautomatiseerde oplossing voor de productie van vaste yoghurt, roeryoghurt, Griekse yoghurt en gearomatiseerde probiotische dranken. Beginnend met de ontvangst en pasteurisatie van rauwe melk via nauwkeurige temperatuurgecontroleerde fermentatie, snelle koeling, smaakstoffen en hygiënische vulling, is de lijn ontworpen om in elke batch een consistente textuur, stabiele zuurgraad en actieve probiotica te leveren. De lijn is gebouwd van voedselveilig SS 316L en wordt bestuurd door PLC-automatisering, voldoet aan de GMP-, CE- en ISO 9001-normen en is configureerbaar voor capaciteiten van kleine ambachtelijke zuivelfabrieken tot grootschalige industriële yoghurtfabrikanten die tienduizenden liters per dag produceren.
Technisch specificatieblad
| Parameter | Details |
|---|---|
| Verwerkingscapaciteit | 500 l/u – 20.000 l/u (batch of continu) |
| Pasteurisatietemperatuur | 85–95°C, gedurende 15–30 minuten (denaturatie van wei-eiwit voor gelstructuur) |
| Homogenisatiedruk | 150–200 bar (tweetraps) |
| Fermentatietemperatuur | 40–45°C, gecontroleerd tot 0,5°C in tanks met mantel |
| Fermentatie tijd | 4–8 uur (vaste yoghurt); 3–5 uur (geroerd, tankfermentatie) |
| Starterscultuur | L. bulgaricus S. thermophilus (standaard); extra probiotische stammen optioneel |
| Koeling na de gisting | Snelle koeling tot 4–8°C om de microbiële activiteit te stoppen |
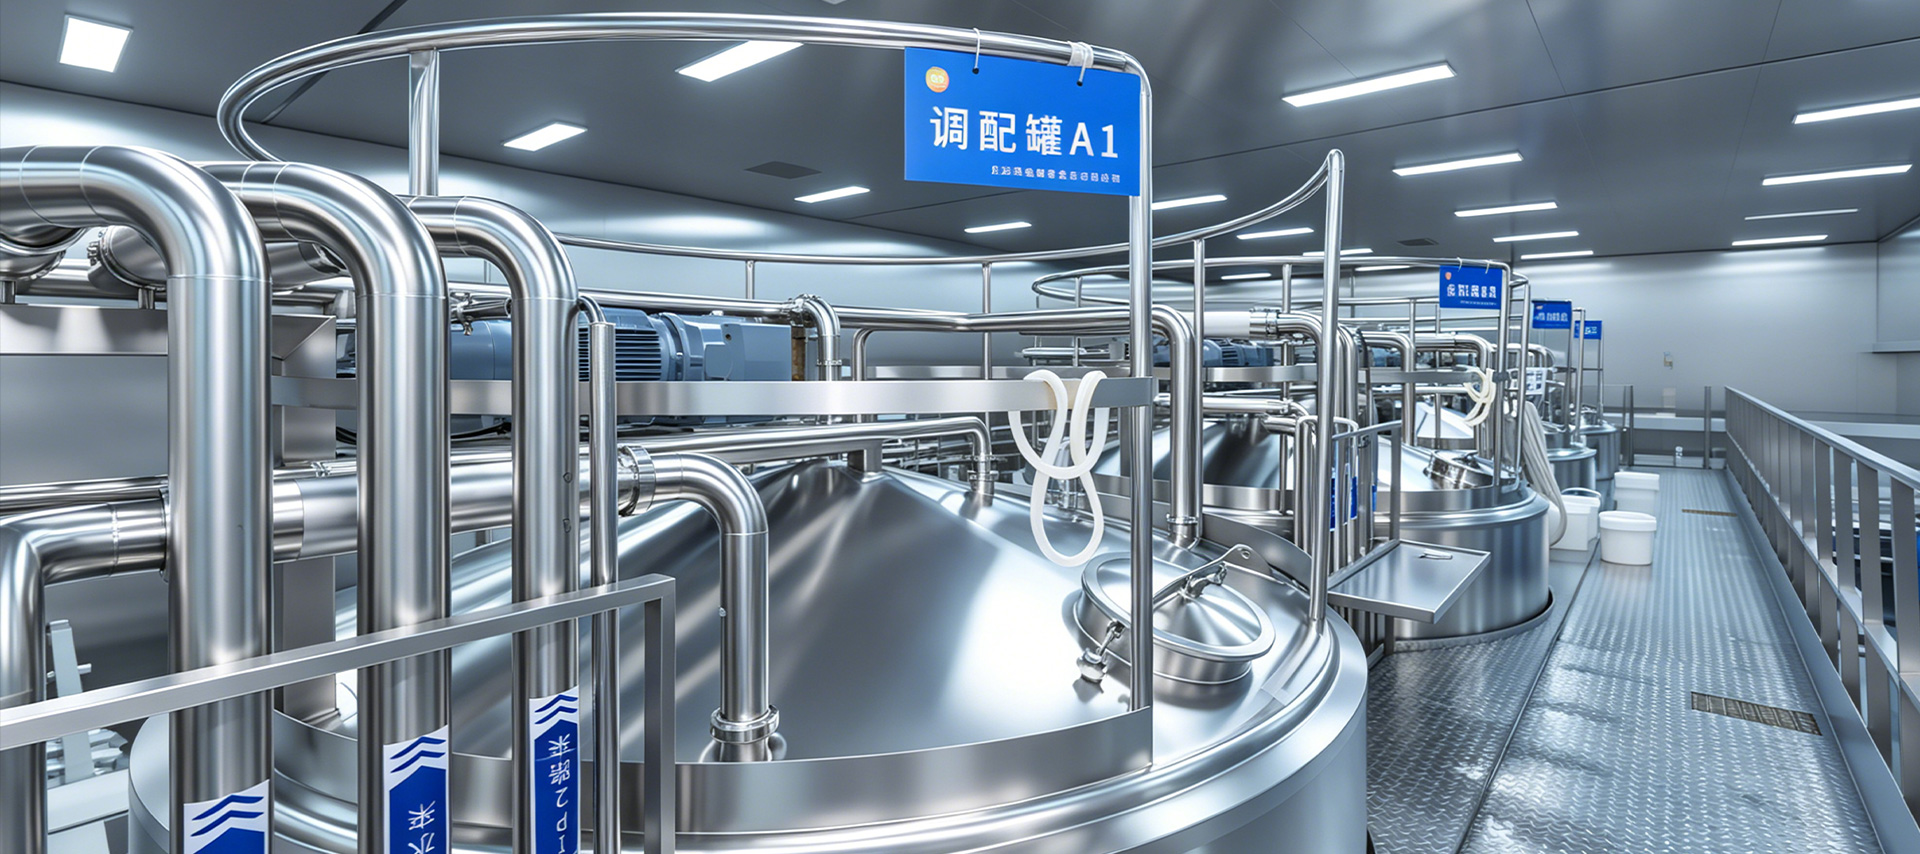
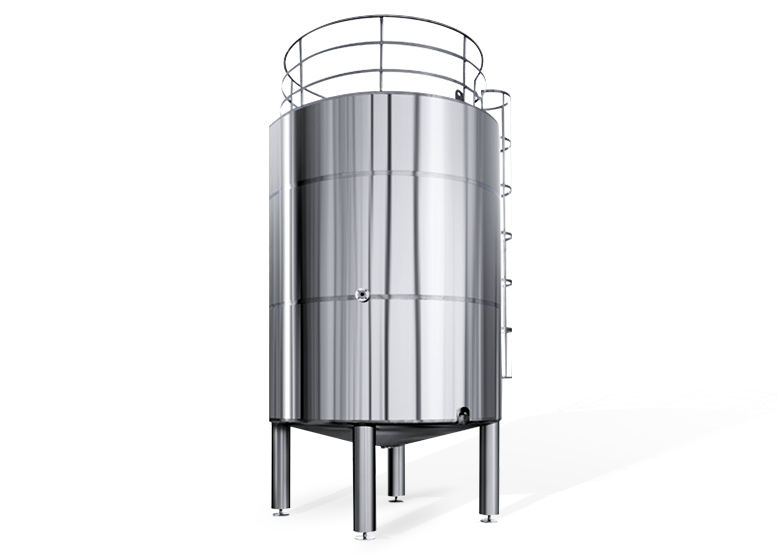
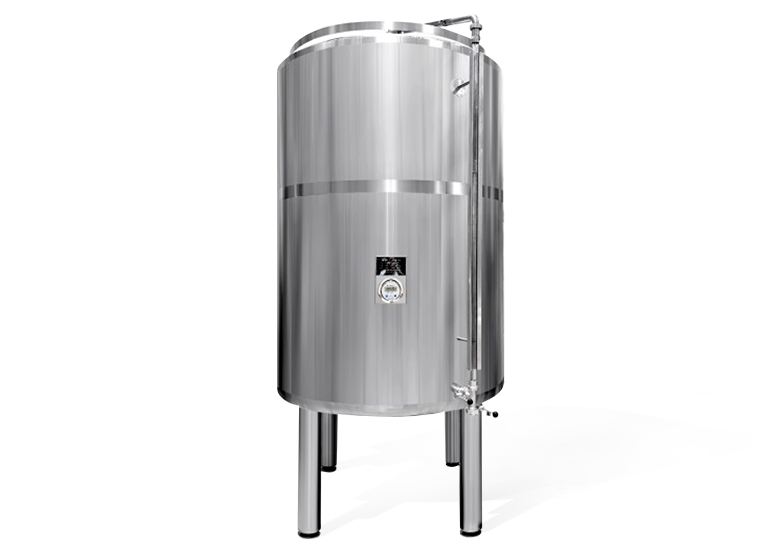
| Materiaal van de gistingstank | RVS 316L, volledig ommanteld met isolatie; CIP-geschikt |
| Toepasselijke producten | Set yoghurt, roeryoghurt, Griekse yoghurt, gearomatiseerde yoghurt, probiotische dranken |
| Certificering | CE, ISO 9001, GMP-conform |
Belangrijkste kenmerken
- Fermentatietanks met precisiemantels houden de fermentatietemperatuur binnen 0,5°C, waardoor een consistente zuurgraadontwikkeling, gelstructuur en actieve probiotica in elke batch worden gegarandeerd.
- Een hogere pasteurisatietemperatuur (85–95°C) denatureert wei-eiwitten om de body van yoghurt te verbeteren, synerese (weischeiding) te verminderen en de houdbaarheid van producten te verlengen – een belangrijk procesverschil met standaardmelkpasteurisatie.
- Het steriele doseersysteem voor startercultuur injecteert afgemeten hoeveelheden levende bacterieculturen rechtstreeks in gekoelde melk onder aseptische omstandigheden, waardoor besmetting wordt voorkomen en batch na batch stabiele kweekprestaties worden gegarandeerd.
- Het post-fermentatie fruittoevoer- en smaakstofsysteem voegt fruitbereidingen, suikerstropen en natuurlijke smaken inline toe vóór het vullen, waardoor een grote verscheidenheid aan gearomatiseerde yoghurt-SKU's uit één enkele lijn wordt ondersteund.
- Modulaire configuratie ondersteunt zowel vaste yoghurt (fermentatie in de eindverpakking) als roeryoghurt (fermentatie in de tank vóór het vullen) op hetzelfde basisplatform.
Processtroom
- Ontvangst en opslag van rauwe melk: Rauwe melk wordt bij aankomst op kwaliteit getest, gefilterd om onzuiverheden te verwijderen en gekoeld tot 4°C in geïsoleerde SS 316L-opslagtanks. Er is vastgesteld dat het vaste-stofgehalte van melk 11,2% of meer bedraagt – het minimum dat nodig is voor een stevige, stabiele yoghurtgelstructuur.
- Standaardisatie en ingrediëntenmenging: Vet- en eiwitniveaus zijn gestandaardiseerd volgens receptdoelen. Extra magere melkpoeder, suiker, stabilisatoren (pectine, zetmeel) en prebiotische vezels worden opgelost en onder gecontroleerd roeren in de melkbasis gemengd.
- Homogenisatie: Melk wordt voorverwarmd tot 60°C en gehomogeniseerd bij 150-200 bar via een tweetraps hogedrukhomogenisator om vetbolletjes te breken, een gladde, uniforme basis te creëren en roomscheiding tijdens de verlengde fermentatieperiode te voorkomen.
- Pasteurisatie op hoge temperatuur: Melk wordt verwarmd tot 85–95 °C en gedurende 15–30 minuten bewaard. Deze verhoogde temperatuur vernietigt niet alleen bederforganismen, maar denatureert ook wei-eiwitten - een cruciale stap die de body van yoghurt aanzienlijk verbetert, synerese (weiafscheiding) vermindert en de viscositeit verhoogt.
- Koelen en inenten: Gepasteuriseerde melk wordt gekoeld tot 42–45°C en levende starterculturen (Lactobacillus bulgaricus en Streptococcus thermophilus, plus optionele probiotische stammen) worden aseptisch in de gekoelde melk gedoseerd via een gekalibreerd steriel doseersysteem.
- Fermentatie: De geïnoculeerde melk wordt gedurende 4 tot 8 uur in roestvrijstalen fermentatietanks met mantel bij 42 °C bewaard. Inline pH-sensoren bewaken de verzuringscurve; De fermentatie wordt gestopt door afkoeling wanneer de beoogde pH van 4,2–4,6 is bereikt.
- Koelen, op smaak brengen en vullen: Gefermenteerde yoghurt wordt snel afgekoeld tot 4–8°C om de textuur en probiotische activiteit vast te houden. Fruitpreparaten, smaakstoffen of zoetstoffen worden via een inline doseersysteem toegevoegd voordat het product onder hygiënische omstandigheden in kopjes, flessen of zakjes wordt afgevuld.
Concurrentievoordelen
- Consistente probiotische activiteit: Nauwkeurige controle van de fermentatietemperatuur binnen 0,5°C en snelle koeling na de fermentatie houden batch na batch actieve probiotische tellingen vast, ter ondersteuning van functionele gezondheidsclaims en het voldoen aan de op het etiket aangegeven CFU-vereisten gedurende de houdbaarheid van het product.
- Flexibiliteit van het type multi-yoghurt: Zetyoghurt, roeryoghurt, drinkyoghurt, Griekse (gezeefde) yoghurt en gearomatiseerde probiotische dranken kunnen allemaal op hetzelfde platform worden geproduceerd door te schakelen tussen vooraf opgeslagen PLC-receptprogramma's, waardoor de SKU-breedte wordt gemaximaliseerd met één enkele kapitaalinvestering.
- Verminderde synerese: De combinatie van geoptimaliseerde homogenisatiedruk en pasteurisatie bij hoge temperatuur (85–95°C) vermindert de wei-afscheiding in het eindproduct aanzienlijk, waardoor een consistent dikke, gladde textuur ontstaat die de aantrekkelijkheid in de schappen vergroot en klachten van consumenten vermindert.
- Snelle smaak- en fruitintegratie: De inline fruittoevoer en het nauwkeurige smaakdoseringssysteem maken handmatig batchen overbodig, verminderen het risico op kruisbesmetting en maken een snelle omschakeling tussen verschillende gearomatiseerde SKU's mogelijk – van gewone yoghurt tot aardbeien-, bosbessen- of mangovarianten – in minder dan 30 minuten.
- Lage arbeidsvereiste: Volledige PLC-automatisering met automatische CIP reduceert de totale behoefte aan geschoolde arbeidskrachten tot één of twee operators per ploegendienst, waardoor de productiekosten per liter aanzienlijk worden verlaagd ten opzichte van semi-handmatige zuivelverwerkingsfabrieken.