UHT-verwerking wordt gedefinieerd door een eenvoudige parameterset: melk wordt verwarmd tot 135–150 °C, 2–5 seconden op deze temperatuur gehouden en vervolgens snel afgekoeld tot omgevingstemperatuur. Het resultaat is een commercieel steriel product dat ongeopend bij kamertemperatuur gedurende 6 tot 12 maanden kan worden bewaard, vergeleken met de 7 tot 15 dagen gekoelde houdbaarheid die typisch is voor gepasteuriseerde HTST-melk. Dat ene verschil verandert de hele logica van een zuivelfabriek, inclusief de distributieradius, het verpakkingsformaat, de magazijnomstandigheden en de afhankelijkheid van de koelketen.
Temperatuurparameters beschrijven echter alleen de uitkomst, niet de kosten. De UHT-fase veroorzaakt Maillard-reacties die een lichte kooksmaak, gedeeltelijk verlies van thiamine en vitamine C en wei-eiwitdenaturatie veroorzaken, waarvan de ernst afhangt van de vorm van de volledige verwarmings-, bewaar- en afkoelcurve. Langzame verwarming verhoogt de bruining; onvoldoende koeling verlengt de blootstelling aan hitte. Bij een goed ontworpen UHT-lijn gaat het dus niet zozeer om het bereiken van een doeltemperatuur, maar om het garanderen dat elke druppel melk dezelfde compacte thermische geschiedenis ervaart terwijl hij door het systeem stroomt.
Directe UHT-systemen injecteren culinaire stoom rechtstreeks in het product, waardoor een extreem snelle temperatuurstijging en een minimale warmtebelasting worden bereikt, wat geschikt is voor producten waarbij smaakbehoud prioriteit heeft. Maar directe systemen vereisen stoom van hoge kwaliteit, complexe drukbalancerende controles en hogere initiële investeringen. Indirecte systemen dragen warmte over via platen- of buiswarmtewisselaars, waarbij warmteterugwinningspercentages van meer dan 90% worden bereikt, terwijl ze een intuïtievere bediening en eenvoudigere CIP-programma's bieden. Met uitzondering van zeer grote installaties voor witte melk, zijn de meeste UHT-lijnen gebouwd rond indirecte verwarming.
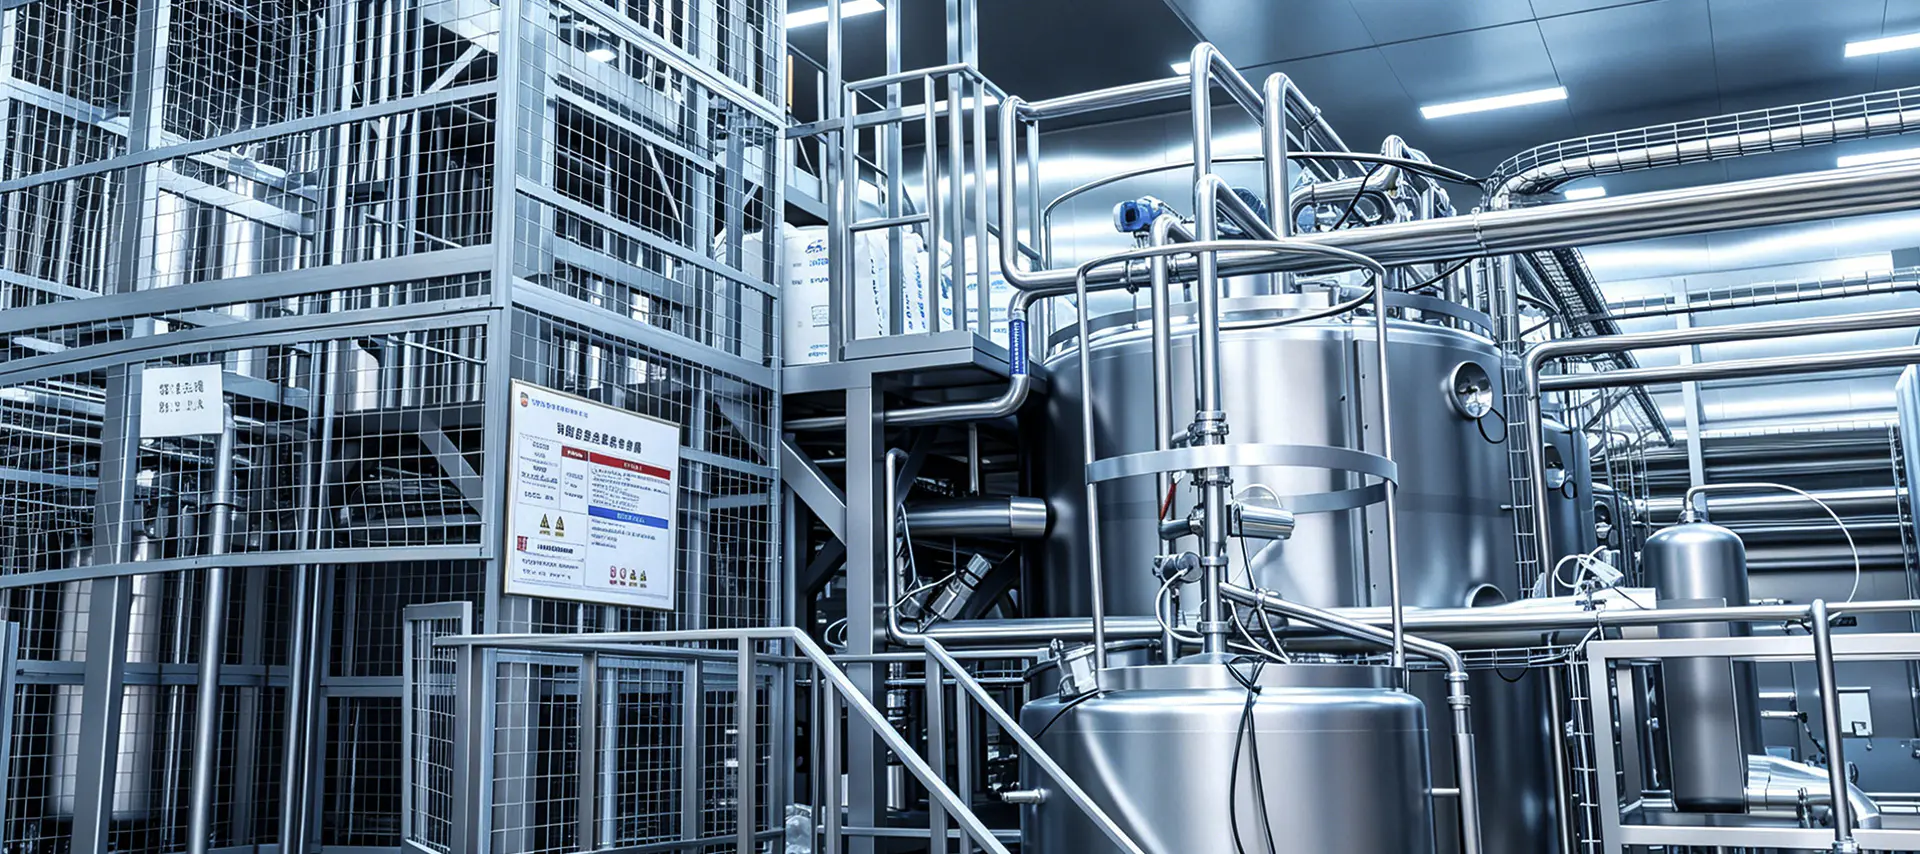
In een indirecte configuratie gebeuren voorverwarming, eindverwarming en koeling allemaal binnen dezelfde warmteoverdrachtsmodules. De ontwerpkwaliteit van dat pakket heeft rechtstreeks invloed op de verwarmingsefficiëntie, de vervuilingsgraad en het energieverbruik. Dit is de reden waarom de evaluatie van apparatuur niet moet stoppen bij de maximale sterilisatietemperatuur, maar zich moet concentreren op de praktische regeneratiesnelheid, drukval en reinigbaarheid van de warmtewisselaar skid onder reële productieomstandigheden.
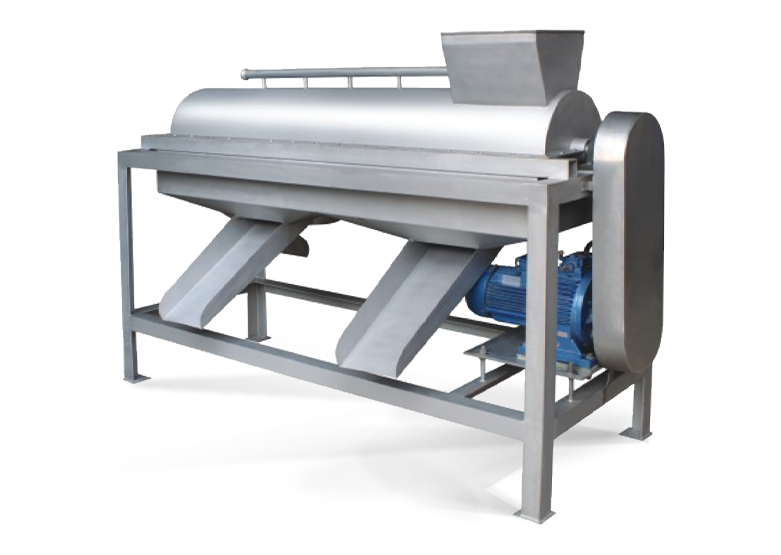
 Warmtewisselaarskidleveranciers, aangepaste fabriek, fabrikanten - Shanghai Yi Yang Yi Yang Fluid Tech is leverancier van warmtewisselaarskids, aangepaste warmtewisselaarskidfabriek en fabrikanten in China, functiebeschrijving ... Bekijk Product →
Een UHT-lijn is geen sterilisator gecombineerd met een vulmiddel. Het is een reeks onderling verbonden procesfasen waarbij de uitvoerkwaliteit van elke stap de stabiliteit van de volgende bepaalt. Een complete lijn omvat doorgaans de volgende modules:
Veel fabrieken richten hun aandacht op het UHT-gedeelte, maar de echte capaciteitsbeperking ligt meestal stroomopwaarts. Als de rauwe melk een hoog aanvankelijk microbieel aantal heeft, kunnen hittebestendige enzymen de UHT-behandeling overleven en doorgaan met het afbreken van vet en eiwit tijdens opslag, wat weken na het vullen tot coagulatie of onaangename smaken leidt. Een goede filtratie, ontgassing en standaardisatie verminderen de belasting van de sterilisator en beperken ook afzettingen op warmteoverdrachtsoppervlakken.
De plaatsing van de homogenisator is even belangrijk. Wanneer homogenisatie wordt uitgevoerd vóór de UHT-behandeling, worden vetbolletjes verfijnd bij een lagere viscositeit en wordt de neiging tot vervuiling van de sterilisator verminderd. Een verkeerd gespecificeerde homogenisator, bijvoorbeeld met onvoldoende druk of een slechte afdichting, veroorzaakt vetophoping na sterilisatie, en dit defect wordt veel zichtbaarder wanneer het product buiten de koelketen wordt gehouden.
Het UHT-traject is het proceshart van de lijn. De melk wordt snel verwarmd tot de ingestelde temperatuur, gedurende de vereiste verblijftijd door een houdbuis geleid en vervolgens afgekoeld tot onder 80°C. Als de temperatuur onder de onderste proceslimiet daalt, moet een stroomomleidingsklep het ondergesteriliseerde product automatisch omleiden, zodat het nooit de vulfase bereikt.
Deze functie is niet alleen afhankelijk van de sterilisator zelf, maar ook van instrumentatie, kleppentreinen en besturingslogica. Evalueren apparatuur voor sterilisatiesystemen vereist daarom een nadere blik op de ontwerpmarge van de vasthoudbuis, de efficiëntie van de warmteoverdracht, de responstijd van de sensor en de betrouwbaarheid van het omleidingssysteem. Deze details bepalen of de lijn commerciële steriliteit kan behouden onder fluctuerende omstandigheden voor rauwe melk.
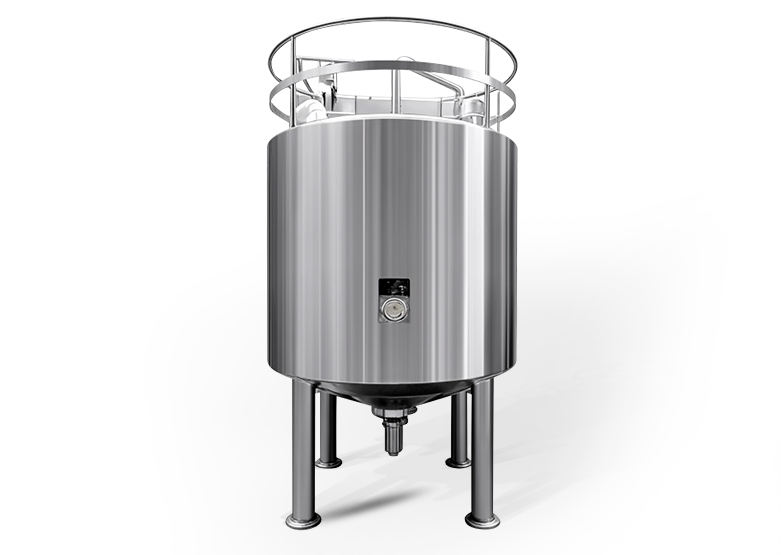
 Leveranciers van sterilisatiesysteemapparatuur, aangepaste fabriek, fabrikanten - Shangh Yi Yang Fluid Tech is leverancier van sterilisatiesysteemapparatuur, op maat gemaakte sterilisatiesysteemapparatuurfabriek en fabrikanten in Ch... Bekijk Product →
De rol van ontgassen in een UHT-lijn wordt gemakkelijk onderschat. Opgeloste zuurstof in rauwe melk versnelt de vetoxidatie en produceert muffe smaken, terwijl meegevoerde lucht de stroommeters en de nauwkeurigheid van het vullen verstoort. Een ontgassingseenheid verhoogt de melktemperatuur enigszins om de gasoplosbaarheid te verminderen en past vervolgens vacuüm toe om lucht en een deel van de vluchtige aromaverbindingen te verwijderen, waardoor de smaakstabiliteit van het eindproduct wordt verbeterd.
In een goed ontworpen lijn absorbeert de piekcapaciteit voor en na de UHT-sectie het intermitterende start-stopgedrag van de vuller. Zonder die buffer verstoren vulonderbrekingen direct de stroomsnelheid en de verblijftijd in de sterilisator, waardoor een verborgen variabiliteit ontstaat die geen enkele regelkring volledig kan corrigeren.
Lijnselectie moet beginnen met een realistisch capaciteits- en productplan, niet met een lijst met machines. Pas nadat het capaciteitsbereik is vastgelegd, kunnen de verwarmingsmethode, het warmtewisselingsgebied, het volume van de buffertank en de vulsnelheid op coherente wijze op elkaar worden afgestemd. De onderstaande tabel toont typische referentiebereiken.
| Capaciteit | Typische verwarmingsbenadering | Overwegingen |
|---|---|---|
| 1.000–3.000 l/u | Indirecte platenwarmtewisselaar | Compacte indeling, lagere energievraag, afgestemd op regionaal aanbod |
| 3.000–6.000 l/u | Indirecte of stoominfusie | Vereist grotere buffertanks en CIP-cycli met een hoger rendement |
| 6.000–12.000 l/u | Stoominfusie of gemengde systemen | Volledige automatisering, warmteterugwinning, duurzame vulcoördinatie |
De kwaliteit van rauwe melk stelt een harde grens aan de houdbaarheid van UHT. Tijdens de projectplanning moet de leverancier duidelijke gegevens ontvangen over het aantal microben, het aantal lichaamscellen en de hittestabiliteit van eiwitten, omdat deze waarden bepalend zijn voor de keuze van de sterilisatietemperatuur en homogenisatiedruk. Melk met een slechte eiwitstabiliteit heeft de neiging de verwarmingsoppervlakken snel te vervuilen, waardoor de continue looptijd wordt verkort en het aantal reinigingscycli toeneemt.
Op de binnenlandse Chinese markt wordt UHT-melk voornamelijk verpakt in aseptische baksteen- en kussenformaten voor distributie op de markt. Wanneer de lijn gepland is voor export naar Zuidoost-Azië, het Midden-Oosten of Afrika, moeten de compatibiliteit van het vulmateriaal, het verpakkingsformaat en de magazijnomstandigheden vooraf worden beoordeeld. Als dezelfde lijn ook gearomatiseerde melk of melkdranken verwerkt, moet de CIP-reeks zo worden ontworpen dat kruisbesmetting tussen productwisselingen wordt voorkomen.
Voor een fabriek die alleen een lokale markt bedient en geen distributiebehoefte heeft, is het eenvoudiger productielijn voor gepasteuriseerde melk is vaak de verstandigste kapitaalkeuze. De economische waarde van UHT-technologie komt alleen tot uiting als een lange houdbaarheid en logistiek op kamertemperatuur deel uitmaken van het bedrijfsmodel.
De meest onvoorspelbare oorzaak van stilstand in UHT-installaties is vervuiling van warmteoverdrachtsoppervlakken. Melkeiwitten en calciumzouten zetten zich af op de hete wand, waardoor de efficiëntie van de warmteoverdracht geleidelijk afneemt en de drukval toeneemt totdat het systeem een schoonmaakstop nodig heeft. De praktische manier om vervuiling onder controle te houden is door de voorverwarmingstemperatuur, de stroomsnelheid en de samenstelling van de rauwe melk, en niet door eenvoudigweg het reinigingsinterval te verkorten. Een goed ontworpen wisselaar houdt het temperatuurverschil tussen de wand en de vloeistof laag genoeg om de afzetting te vertragen.
Het grootste kwaliteitsrisico bij een UHT-lijn ligt niet in de sterilisator, maar stroomafwaarts ervan. Aseptische tankontluchtingen, vulluchtsystemen en pakkingen bij leidingaansluitingen kunnen allemaal herbesmetting van een reeds steriel product mogelijk maken. Omdat dit type defect meestal pas na enkele weken opslag optreedt, is het onderzoek kostbaar en vereist het vaak het weggooien van grote partijen. Preventie hangt af van het ontwerp van de aseptische sectie en van gedisciplineerd onderhoud van elk afdichtingsonderdeel.
Regelmatig schoonmaken is de basismaatregel tegen vervuiling en herbesmetting. Een compleet CIP-programma omvat alkalische en zure wasfasen plus eindspoeling, en het moet specifiek de vereiste stroomsnelheid en temperatuur door de houdbuis leveren. Een goed formaat CIP-reinigingssysteem vermindert de noodzaak voor handmatige demontage en verkleint de kans op menselijke fouten.
 CIP-reinigingssysteemapparatuur Leveranciers, aangepaste fabriek, fabrikanten - Shangh Yi Yang Fluid Tech is leverancier van CIP-reinigingssysteemapparatuur, aangepaste CIP-reinigingssysteemapparatuurfabriek en fabrikanten in Ch ... Bekijk Product →
Zelfs met de juiste apparatuur hebben CIP-parameters verificatie en voortdurende optimalisatie nodig op basis van de omstandigheden ter plaatse. De technische serviceondersteuning wat een leverancier na de inbedrijfstelling levert, inclusief reinigingsvalidatie, foutdiagnose en training van operators, maakt vaak het verschil tussen een lijn die betrouwbaar draait en een lijn die nooit zijn nominale output bereikt.
Kopers vergelijken uiteraard de prijzen en merken van sterilisatoren en vullers, maar het technische ontwerp rond die machines bepaalt of de fabriek daadwerkelijk presteert. Tankafmetingen, leidinghellingen, pompselectie, warmteterugwinningsnetwerken, automatiseringslogica en het CIP-leidingnetwerk moeten allemaal als één systeem in evenwicht worden gebracht. Een leverancier met volledige integratie-ervaring begint met een processtroomberekening en selecteert vervolgens apparatuur die bij die stroom past, in plaats van individuele machines uit verschillende bronnen te assembleren.
Dit is waarom proces- en technisch ontwerp capaciteit moet bij de evaluatie van leveranciers hetzelfde gewicht in de schaal leggen als de prijsstelling van hardware. UHT-lijnen vergen grote kapitaaluitgaven en laten weinig ruimte voor aanpassingen na installatie. Het geven van gelijke prioriteit aan procesontwerp, afstemming van apparatuur, reinigingsvalidatie en after-salesondersteuning is belangrijker dan onderhandelen over de laagste prijs voor een enkele machine.

Contactgegevens
Production Address: Nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Kamer 603, gebouw 57, Maoyuan Road nr. 260, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Snelle link
Vraag een offerte op maat aan Iets speciaals nodig? Wij zijn hier om te helpen.