Zes maanden na de lancering onthult een vitaminewaterproduct meestal of de verwerkingslijn rond het product is ontworpen of rond welke machine dan ook die beschikbaar was. De meest zichtbare tekenen zijn inconsistentie tussen batches, lage vitamineretentie, frequente lijnstops en opbouw van afzettingen op plaatsen waar het reinigingsprogramma niet kan komen. De praktische conclusie uit projecten met vloeibare voeding is eenvoudig: definieer eerst het vitaminestabiliteitsvenster, selecteer de processtappen en kies pas daarna het vulconcept.
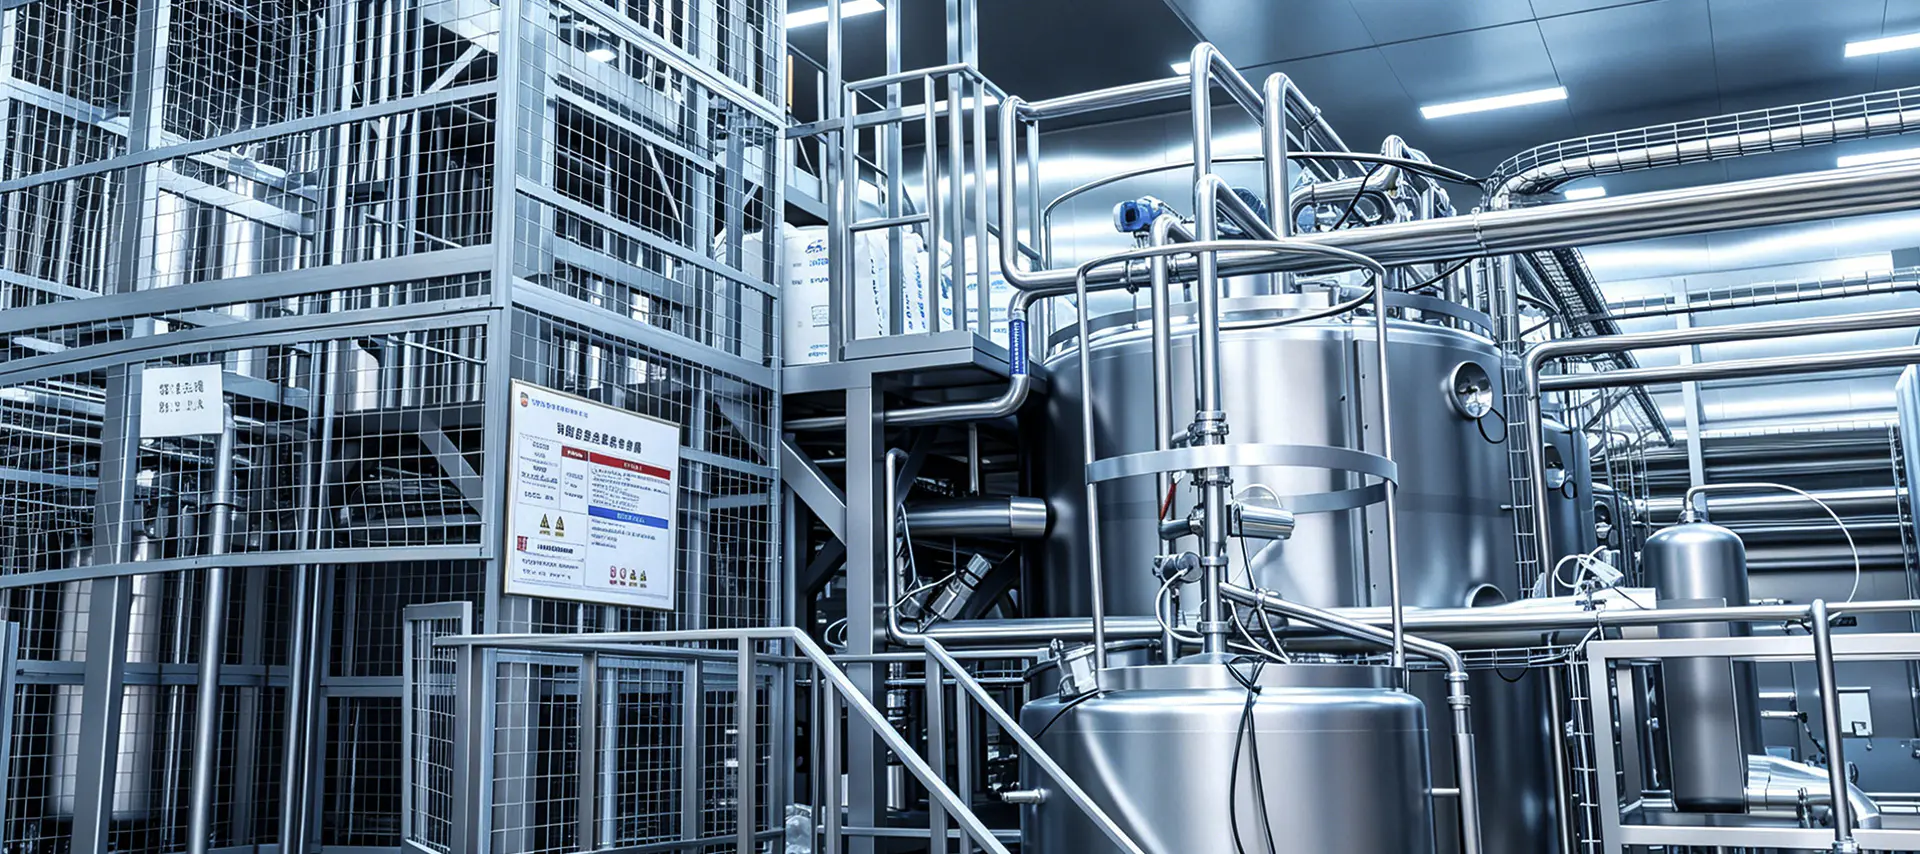
A productielijn voor de verwerking van vitaminedranken is een opeenvolging van onderling afhankelijke eenheidsbewerkingen die gezuiverd water, zoetstoffen, zuren, smaakstoffen en vitaminevoormengsels omzetten in een stabiele afgewerkte drank. Elke eenheid heeft een specifieke functie en de verbindingen tussen eenheden zijn net zo belangrijk als de machines zelf.
De meeste saplijnen zijn geoptimaliseerd rond smaak en kleur. Een vitaminedranklijn moet worden ontworpen rond het behoud van actieve ingrediënten. Vitamine C (ascorbinezuur) is gevoelig voor zuurstof, pH, licht en metaalionen. B-vitamines volgen verschillende afbraakpaden in een waterige oplossing, en in olie oplosbare vitamines hebben een stabiel emulsiesysteem nodig. Het negeren van deze kenmerken is de meest voorkomende reden waarom projecten er niet in slagen consistente aangegeven waarden op te leveren.
De meeste vitaminewaterformules zijn ontworpen in een pH-bereik van 3,5 tot 5,5. In het zwak zure bereik is ascorbinezuur relatief stabiel, maar opgeloste zuurstof en overgangsmetalen versnellen nog steeds de oxidatie. Daarom moet het procesontwerp de opgeloste zuurstof, de maximale temperatuur en de blootstellingstijd samen regelen. Het vasthouden van vitamines is een functie van de procesomstandigheden en niet iets dat de formule alleen kan bereiken . Dit is de belangrijkste reden waarom een geïntegreerde ontwerpaanpak betrouwbaarder is dan het kopen van individuele machines.
Hoewel de merkrecepten verschillen, volgt de productie van vitaminedranken een herhaalbare kernsequentie:
Niet elke stap heeft een aparte machine nodig. In volwassen lijnontwerpen zijn mengen, ontluchten en steriliseren vaak geïntegreerd in één processkid. Hoe korter het traject van mengen tot vullen, hoe lager de zuurstofopname en hoe minder tijd vitamines in een onstabiele omgeving doorbrengen.
Droge vitaminepremixen komen in fabrieken aan in de vorm van poeders en korrels. Eenvoudige roerwerken kunnen deze vaste stoffen vaak niet snel genoeg bevochtigen, waardoor klonten ontstaan die drijven, bezinken of slechts gedeeltelijk oplossen. Wanneer de vloeistof naar de vultank beweegt, kunnen verschillende flessen verschillende hoeveelheden van de geclaimde vitamines ontvangen. Dat is zowel een compliancerisico als een kwaliteitsrisico.
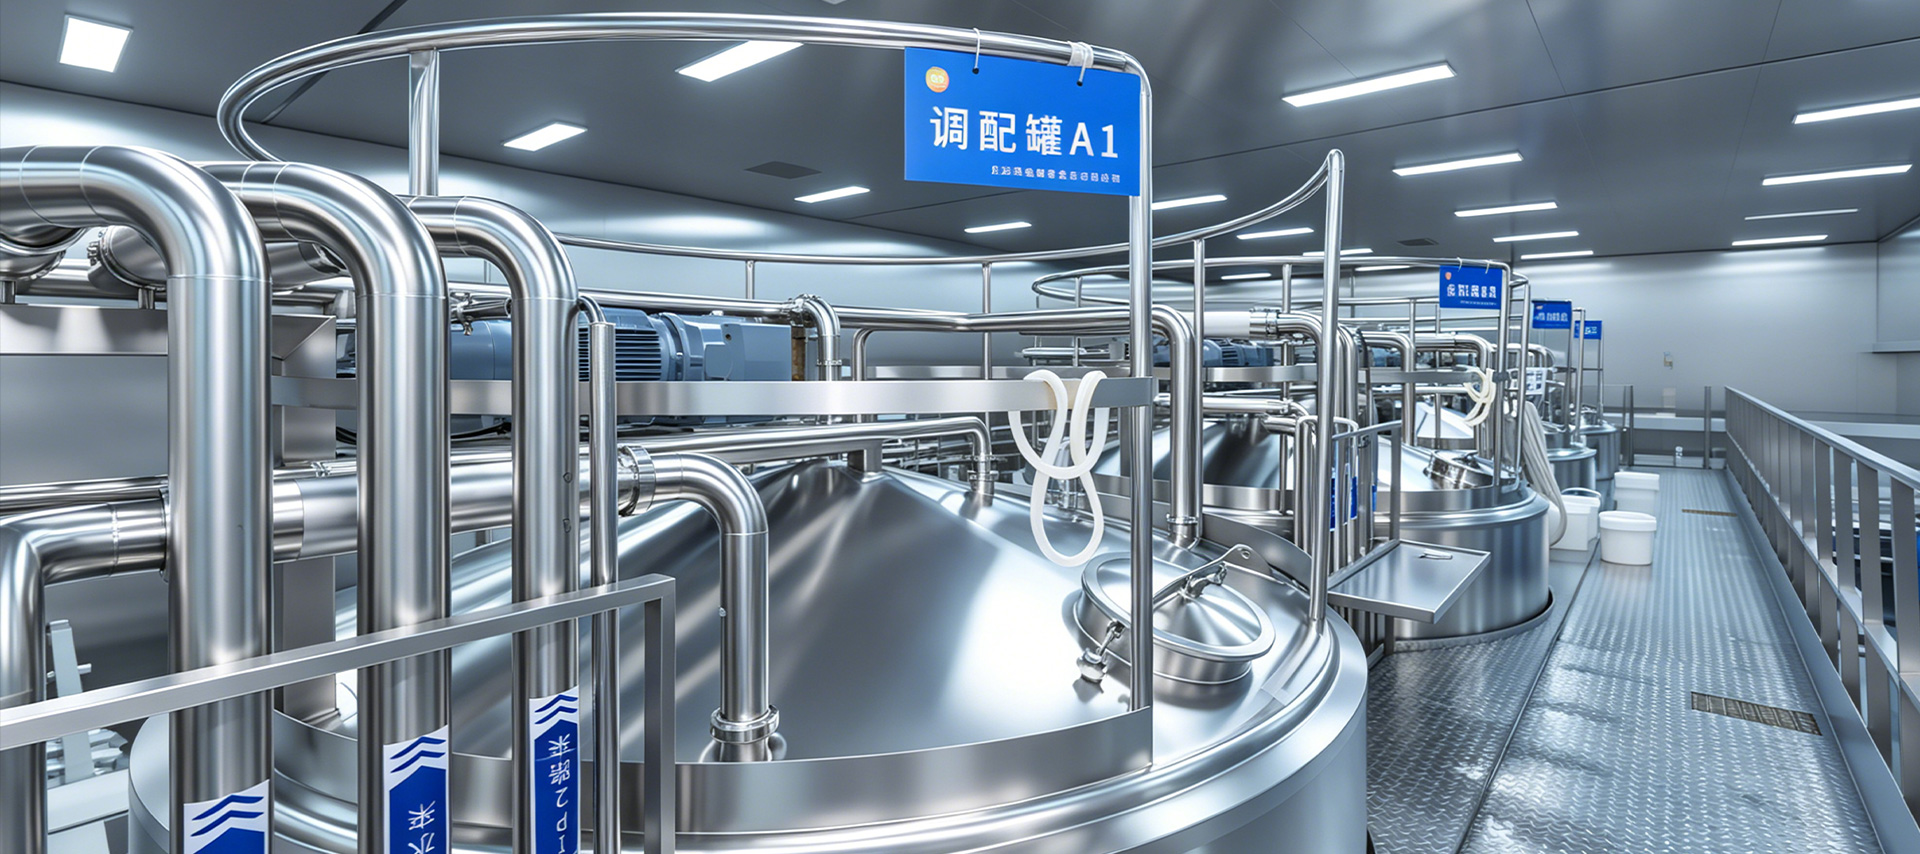
Wanneer een lijn droge vitaminepremixen en in olie oplosbare ingrediënten verwerkt, a mengtank voor emulgatie met hoge afschuiving is een praktische keuze in het mengcentrum. De schuifkracht trekt het poeder snel in de vloeistof en verspreidt de oliefase in fijne druppeltjes, waardoor een stabiele emulsie ontstaat. Voor een vitaminedrank met strikte reproduceerbaarheid van batch tot batch is deze stap niet optioneel.
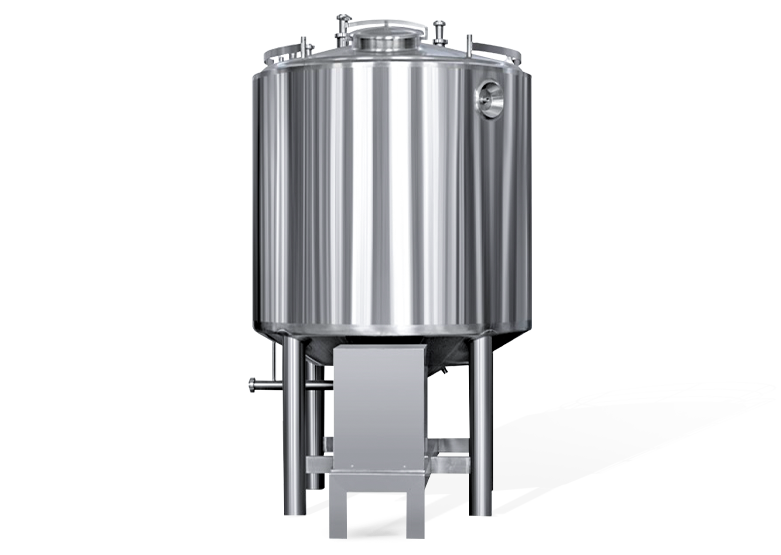 High Shear Emulgering Mengtank Leveranciers, aangepaste fabriek, fabrikanten - Yi Yang Fluid Tech is een leverancier van mengtanks met hoge afschuiving, een aangepaste fabriek en fabrikant van mengtanks met hoge afschuiving... Bekijk Product →
Na het mengen en afschuiven is de vloeistof bijna zuurstofverzadigd. Als die zuurstof niet vóór verhitting wordt verwijderd, worden vitamine C en verschillende B-vitamines afgebroken door oxidatieve reacties. Opgeloste zuurstof blijft ook na het vullen vitamines consumeren, via zuurstof in de luchtruimte en permeatie door de verpakking.
Een inline volautomatische ontgassingsmachine verwijdert opgelost gas door de vloeistof in een dunne film aan vacuüm bloot te stellen. In de praktijk kan dit de zuurstofwaarde tot ver onder de 1 ppm brengen. De positie van de ontluchter is net zo belangrijk als het model: hij moet achter hogesnelheidsapparatuur staan die lucht kan introduceren, en vóór de sterilisator die anders de oxidatie zou versnellen.
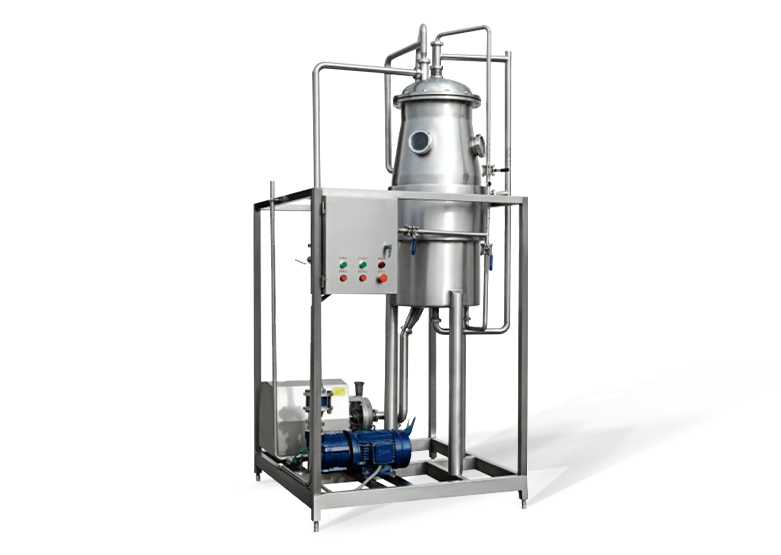 Leveranciers van volautomatische ontgassingsmachines, aangepaste fabriek, fabrikanten - Shan Yi Yang Fluid Tech is een volautomatische ontgassingsmachineleverancier, een op maat gemaakte volautomatische ontgassingsmachinefabriek en -fabrikant... Bekijk Product →
Sterilisatie is het punt waarop hitte de grootste invloed heeft op vitamines. Bij een korte behandeling bij hoge temperatuur blijven de vitamines normaal gesproken beter behouden dan bij een lange bewaartijd, omdat de afbraak met de tijd toeneemt, zelfs als de temperatuur gematigd is. HTST bij 72 tot 75 °C gedurende 15 tot 30 seconden en UHT bij 135 tot 150 °C gedurende 2 tot 5 seconden produceren beide commercieel veilige dranken, maar hun effect op het vasthouden van vitamines is heel verschillend.
Formules met een hoog zuurgehalte met een pH lager dan 4,0 kunnen een milder pasteurisatieregime gebruiken. Formules met een laag zuurgehalte of vrijwel neutrale formules vereisen sterkere sterilisatieomstandigheden. Bij het selecteren apparatuur voor sterilisatiesystemen Let op de controle van de houdtemperatuur en het snelle koelvermogen, omdat de restwarmte tijdens het koelen ook de vitamineactiviteit vermindert.
 Leveranciers van sterilisatiesysteemapparatuur, aangepaste fabriek, fabrikanten - Shangh Yi Yang Fluid Tech is leverancier van sterilisatiesysteemapparatuur, op maat gemaakte sterilisatiesysteemapparatuurfabriek en fabrikanten in Ch... Bekijk Product →
Vullen is de laatste technische kans om vitamines te beschermen. De producttemperatuur die de vuller binnenkomt, het zuurstofniveau in de kopruimte en de stikstofspoeling hebben allemaal invloed op de houdbaarheid. Veel producenten van vitaminedranken geven de voorkeur aan koud afvullen, specifiek om extra warmtebelasting te voorkomen. Koud afvullen vereist echter een strikt hygiënische afvulomgeving en vaak chemische desinfectie van verpakkingen. De keuze die hierbij wordt gemaakt, bepaalt welke verpakkingsmaterialen bruikbaar zijn en hoe lang het product stabiel kan blijven in de distributie.
Het vulconcept verandert de gehele stroomopwaartse configuratie. Koud en warm vullen zijn niet alleen verschillende opties voor vulmachines; ze leiden tot verschillende verpakkings-, energieverbruik- en houdbaarheidsstrategieën.
| Parameter | Koud vullen | Heet gevuld |
|---|---|---|
| Typische vultemperatuur | 4 tot 25°C | 85 tot 92°C |
| Warmtebelasting op vitamines | Laag; gunstig voor vitamine C en B-vitamines | Hoog; kan een extra toevoeging nodig zijn |
| Microbiologische barrière | Afhankelijk van vulhygiëne en verpakkingsdesinfectie | Fles en dop worden door het product zelf door hitte gedesinfecteerd |
| Verpakkingscontainer | Standaard PET of HDPE kan worden gebruikt | Hittebestendig PET, glas of metaal vereist |
| Verwachte houdbaarheid | 3 tot 6 maanden in de koeling | 6 tot 12 maanden bij omgevingstemperatuur |
| Energie patroon | Hogere vraag naar koeling en desinfectie | Hogere vraag naar verwarming en flessenkoeling |
Als uw formule hittegevoelig is en de distributieketen koeling ondersteunt, is koud afvullen vaak een redelijk uitgangspunt. Als de markt houdbaarheid bij omgevingstemperatuur vereist, kunt u met aseptisch afvullen op een lagere temperatuur vullen met behoud van een lange houdbaarheid, maar de investering is hoger. Deze beslissing moet tijdens het procesontwerp worden genomen, omdat het later veranderen van het vulconcept een herinrichting van de sterilisator, het verpakkingssysteem en de transportlijn betekent.
Als dezelfde fabriek ook andere drankcategorieën gaat exploiteren, plan daar dan rekening mee tijdens het lijnontwerp. Producten zoals elektrolytische dranken delen de meeste stroomopwaartse apparatuur met vitaminewater, maar hun zuurgraad, suikerniveau en gevoeligheid voor hitte verschillen. De omsteltijd tussen producten heeft directe invloed op de bezettingsgraad en de opbrengst van de plant.
De schoonmaakuitdaging bij vitaminedranken is niet voornamelijk suiker; het zijn de sporeningrediënten. Vitaminen en mineralen kunnen zich op verwarmde oppervlakken afzetten, en door onvolledige reiniging kunnen afzettingen zich ophopen en een toevluchtsoord worden voor micro-organismen. Ontwerpdetails die van invloed zijn op de reinigbaarheid zijn onder meer dode poten, blinde leidingen, de geometrie van de vulkleppen, de interne oppervlakken van de ontluchter en homogenisator en de sproeidekking in opslagtanks.
Een gedegen ontwerp vermindert vanaf het begin de dode zones bij het reinigen en maakt gebruik van een CIP-systeem dat elk productcontactoppervlak bedekt door een combinatie van alkalische en zure wasbehandelingen. De praktische vragen zijn of de reinigingscyclus binnen het geplande dienstvenster kan worden voltooid, of de leidingen kunnen worden geïnspecteerd en gedemonteerd wanneer dat nodig is, en hoe het reinigingseindpunt wordt bevestigd tijdens de productwissel. CIP raakt het eindproduct niet rechtstreeks, maar is een basisvoorwaarde voor vitaminebehoud en microbiële veiligheid.
Vanuit een koopperspectief kan de lijnselectie worden teruggebracht tot vier evaluatielagen:
Wanneer de aankoop een complete lijn betreft in plaats van een enkele machine, is de projectcapaciteit van de leverancier belangrijker dan de specificaties van individuele apparatuur. Een leverancier met in-house procestechnische diensten kan procesontwerp, apparatuurfabricage, installatie en inbedrijfstelling onder één verantwoordelijkheid verbinden, waardoor het interfacerisico tussen meerdere leveranciers wordt verminderd. Ook technische ondersteuning na levering verdient aandacht, omdat het aanpassen van reinigingsparameters en het wisselen van recepten normale handelingen zijn bij de productie van vitaminedranken.
De productie van vitaminedranken is een keten van keuzes: diepte van de waterbehandeling, voorbereiding van het premix, ontluchtingsefficiëntie, intensiteit van de warmtebehandeling en vulomgeving. De merken die goed presteren in de markt zijn doorgaans degenen die deze keuzes in de juiste volgorde maken. Begin met het vitaminestabiliteitsvenster, ontwerp het proces eromheen en gebruik een leverancier die de hele reeks kan leveren met validatie en service. Die aanpak levert een lijn op die niet alleen flessen vult, maar ook het product erin beschermt.

Contactgegevens
Production Address: Nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Kamer 603, gebouw 57, Maoyuan Road nr. 260, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Snelle link
Vraag een offerte op maat aan Iets speciaals nodig? Wij zijn hier om te helpen.