Nieuws
Oct 09, 2026
Inzicht in het kerndoel van een productielijn voor de verwerking van bessenpuree A productielijn voor verwerking van bessenpuree is ontworpen om rauwe bessen zoals aardbeien, bosbessen, frambozen en bramen om te zetten in een gladde, consistente puree die geschikt is voor gebruik in dranken, yoghurt, jam, bakkerijvullingen en babyvoeding. Het proces moet de smaak, kleur en voedingswaarde behouden en tegelijkertijd zaden, stengels en onzuiverheden verwijderen die de productkwaliteit kunnen beïnvloeden. Omdat bessen kwetsbaar en zeer bederfelijk zijn, moet de productielijn de grondstoffen snel en hygiënisch door de reinigings-, verwerkings- en conserveringsfasen leiden om bederf te voorkomen en de versheid te behouden. In tegenstelling tot verwerkingslijnen voor steviger fruit vereisen bessenpureesystemen zachtere verwerkingsapparatuur om overmatige kneuzingen of oxidatie te voorkomen, samen met fijne filtratiesystemen om zaden te verwijderen zonder het vruchtvlees en de natuurlijke textuur te verwijderen. Door elke fase van het proces te begrijpen, kunnen fabrikanten de juiste apparatuur selecteren en kostbare inefficiënties voorkomen. Belangrijkste fasen van het productieproces van bessenpuree Een volledige productielijn voor bessenpuree volgt doorgaans een reeks fasen, waarbij elke fase specifieke machines vereist om de productveiligheid en consistentie te garanderen. De onderstaande tabel schetst de belangrijkste fasen en hun functie binnen het totale proces. Stadium Functie Gemeenschappelijke uitrusting Sorteren en wassen Verwijder vuil, beschadigde bessen en verontreinigingen Bellenwasser, rollensorteerder Breken Bessen afbreken tot een brijachtig mengsel Breker-klopmachine Enzymbehandeling Pectine afbreken voor verbeterde extractie Enzymatische doseertank Verfijnen en ontzaaien Verwijder zaden en schillen, produceer gladde puree Pulper-finisher, schroefverfijner Homogenisatie Creëer uniforme textuur en consistentie Hoge druk homogenisatorPasteurisatieElimineer schadelijke micro-organismenTubulaire of plaatpasteurAseptische vullingVerpakkingspuree met behoud van steriliteitAseptische bag-in-box of drumvuller Elk van deze fasen speelt een duidelijke rol bij het garanderen dat het eindproduct aan de veiligheidsnormen voldoet en tegelijkertijd de kleur, smaak en voedingsintegriteit behoudt waarvoor bessenpuree wordt gewaardeerd. Essentiële apparatuur gedetailleerd uitgelegd Crusher-Beater-machines De breker is vaak de eerste grote verwerkingseenheid na het wassen. Het breekt bessen voorzichtig uit elkaar terwijl grotere zaden en stengels in een voorbereidende passage worden gescheiden, waardoor de belasting van de stroomafwaartse raffinageapparatuur wordt verminderd. Dankzij de instelbare klopsnelheid kunnen operators de textuur van de oorspronkelijke pulp controleren, wat belangrijk is omdat verschillende bessensoorten verschillende stevigheid en zaadgroottes hebben. Pulper-finishers voor zaadverwijdering Pulper-finishers gebruiken roterende peddels en fijnmazige schermen om zaden en schillen van de puree te scheiden. De zeefgroottes variëren doorgaans van 0,5 mm tot 1,5 mm, afhankelijk van de gewenste gladheid, waarbij fijnere zeven een verfijndere puree produceren die geschikt is voor dranken, terwijl iets grovere zeven worden gebruikt voor producten zoals jam die profiteren van wat meer textuur. Homogenisatoren voor textuurconsistentie Hogedrukhomogenisatoren breken de resterende deeltjes af om een uniforme, gladde consistentie te creëren en scheiding tijdens opslag te voorkomen. Deze stap is vooral belangrijk voor bessenpuree die wordt gebruikt in zuivel- of dranktoepassingen, waarbij textuuruniformiteit rechtstreeks van invloed is op de perceptie van de consument van de productkwaliteit. Behoud van de productkwaliteit tijdens de verwerking Bessen zijn bijzonder gevoelig voor oxidatie en hitte, die beide de kleur en het vitaminegehalte kunnen aantasten als ze niet goed worden beheerd. Fabrikanten moeten goed letten op de volgende praktijken om de productkwaliteit in de hele productielijn te behouden. Minimaliseer de tijd tussen pletten en pasteurisatie om oxidatieve bruinkleuring en verlies van voedingsstoffen te verminderen. Gebruik waar mogelijk gesloten, zuurstofbeperkte systemen om gevoelige anthocyaninepigmenten die verantwoordelijk zijn voor de bessenkleur te beschermen. Pas flitspasteurisatie of aseptische verwerking toe om de blootstelling aan hitte te verminderen en tegelijkertijd de microbiële veiligheid te garanderen. Zorg voor consistente omstandigheden in de koelketen tijdens opslag en transport als het product niet houdbaar is. Kalibreer de raffinageapparatuur regelmatig om consistente zaadverwijdering te garanderen zonder overmatig pulpverlies. Deze praktijken helpen fabrikanten een puree te leveren die qua uiterlijk en smaak sterk lijkt op het verse fruit, wat een belangrijke onderscheidende factor is in concurrerende voedsel- en drankenmarkten. Het kiezen van de juiste productielijncapaciteit en configuratie De productielijncapaciteit moet worden geselecteerd op basis van het verwachte seizoensgebonden bessenaanbod, het beoogde outputvolume en de downstream-producttoepassingen. Kleinere bedrijven die een paar honderd kilogram per uur verwerken, kunnen kiezen voor compacte, semi-geautomatiseerde lijnen, terwijl grootschalige faciliteiten die meerdere tonnen per uur verwerken doorgaans volledig geautomatiseerde systemen vereisen met geïntegreerde CIP-mogelijkheden (clean-in-place) om de stilstand tussen productieruns te verminderen. Het is ook belangrijk om rekening te houden met flexibiliteit bij het ontwerp van de apparatuur, omdat veel faciliteiten meerdere bessensoorten op dezelfde lijn verwerken. Machines met aanpasbare schermgroottes, variabele snelheidsregelaars en snelwisselcomponenten stellen fabrikanten in staat om te schakelen tussen aardbeien-, bosbessen- of gemengde bessenpuree zonder uitgebreide stilstand of vervanging van apparatuur. Veelvoorkomende uitdagingen en hoe u ze kunt vermijden Een vaak voorkomende uitdaging bij de productie van bessenpuree is zaadverontreiniging in het eindproduct, die doorgaans het gevolg is van versleten raffinagezeven of raffinagezeven van onjuist formaat. Regelmatige inspectie en tijdige vervanging van schermen kunnen dit probleem voorkomen en een consistente productkwaliteit over batches behouden. Een ander veel voorkomend probleem is kleurverslechtering veroorzaakt door langdurige blootstelling aan zuurstof of overmatige hitte tijdens pasteurisatie. Fabrikanten kunnen dit aanpakken door te investeren in apparatuur die is ontworpen voor minimale blootstelling aan lucht en door de pasteurisatietemperatuur en -tijdinstellingen specifiek voor producten op basis van bessen te optimaliseren, in plaats van generieke fruitverwerkingsparameters toe te passen die mogelijk geen rekening houden met de unieke gevoeligheid van bessenpigmenten en voedingsstoffen.
Inzicht in de kerncomponenten van een zuivelproductielijn A zuivelproductielijn omvat een reeks onderling verbonden verwerkingsfasen die zijn ontworpen om rauwe melk om te zetten in veilige, houdbare consumentenproducten met behoud van de voedingskwaliteit en smaak. Vanaf het moment dat rauwe melk bij een faciliteit arriveert tot het punt waarop de eindproducten worden verpakt en klaar zijn voor distributie, moet elke fase werken met nauwkeurige temperatuurcontrole, timing en hygiënenormen om consistente productveiligheid en kwaliteit voor elke geproduceerde batch te garanderen. Moderne zuivelverwerkingsfaciliteiten integreren doorgaans meerdere gespecialiseerde productielijnen onder één operationele paraplu, elk geoptimaliseerd voor een specifieke productcategorie. Dankzij deze modulaire aanpak kunnen zuivelverwerkers efficiënt meerdere productsoorten produceren, zoals UHT-melk, gepasteuriseerde melk en yoghurt, met behulp van een gedeelde infrastructuur, terwijl de verschillende verwerkingsparameters die elk product vereist behouden blijven. UHT-melkproductielijn Ultrahoge temperatuur- of UHT-verwerking houdt in dat melk gedurende enkele seconden wordt verwarmd tot temperaturen tussen de 135 en 150 graden Celsius, waardoor vrijwel alle micro-organismen en sporen worden geëlimineerd die anders bederf zouden kunnen veroorzaken. Deze intense maar korte hittebehandeling, gecombineerd met aseptische verpakking die herbesmetting na verwerking voorkomt, zorgt ervoor dat UHT-melk zonder koeling enkele maanden houdbaar blijft bij kamertemperatuur. Het UHT-proces is sterk afhankelijk van nauwkeurige controle van de temperatuur en de stroomsnelheid tijdens de sterilisatiefase, omdat zelfs kleine afwijkingen er niet in slagen een adequate sterilisatie te bereiken of de smaak en het voedingsprofiel van de melk onnodig aantasten door overmatige blootstelling aan hitte. Vanwege deze gevoeligheid vereisen UHT-lijnen geavanceerde geautomatiseerde controlesystemen die in staat zijn consistente verwerkingsomstandigheden te handhaven gedurende continue productieruns. Productielijn voor gepasteuriseerde melk Pasteurisatie maakt gebruik van een relatief lagere warmtebehandeling dan UHT-verwerking, waarbij melk doorgaans ongeveer 15 seconden wordt verwarmd tot ongeveer 72 graden Celsius in wat bekend staat als korte-tijdpasteurisatie op hoge temperatuur. Deze methode elimineert effectief schadelijke ziekteverwekkers terwijl meer van de natuurlijke smaak en voedingskenmerken van de melk behouden blijven in vergelijking met UHT-verwerking, hoewel het resulterende product continue koeling vereist en een aanzienlijk kortere houdbaarheid heeft. Productielijnen voor gepasteuriseerde melk omvatten doorgaans een platenwarmtewisselaarsysteem dat op efficiënte wijze warmte overdraagt tijdens zowel de verwarmings- als de daaropvolgende koelfase, waardoor het energieverbruik wordt geminimaliseerd en tegelijkertijd wordt gegarandeerd dat de melk na pasteurisatie snel wordt gekoeld om hergroei van bacteriën vóór het verpakken te voorkomen. Melkkamers van melkveebedrijven Melkkamers dienen als de kritische verwerkingsomgeving in de eerste fase, gelegen op of nabij het punt waar de melk wordt verzameld, waar rauwe melk aanvankelijk wordt gekoeld, gefilterd en opgeslagen voordat deze naar een centrale verwerkingsfaciliteit wordt getransporteerd. Een goed ontwerp van de melkkamer en een juiste selectie van apparatuur hebben een directe invloed op de kwaliteit van rauwe melk, omdat onjuiste koelsnelheden of vertraagde verwerking ervoor kunnen zorgen dat de bacteriegroei versnelt voordat de melk ooit de formele verwerkingsfase bereikt. Effectieve melkkameroperaties omvatten doorgaans een snelle koeling tot onder de 4 graden Celsius binnen een kort tijdsbestek na het melken, samen met regelmatige sanitaire voorzieningen om besmetting te voorkomen die het hele verdere productieproces in gevaar zou kunnen brengen. Omdat de omstandigheden in de melkkamers bepalend zijn voor de basiskwaliteit van de grondstoffen die de bredere productielijn binnenkomen, werpt de investering in betrouwbare koel- en opslagapparatuur in dit stadium zijn vruchten af in de hele verwerkingsketen. Productielijn voor yoghurtfermentatie De productie van yoghurt introduceert een extra laag van complexiteit vergeleken met de verwerking van vloeibare melk, omdat het een gecontroleerde fermentatiefase vereist waarin specifieke bacterieculturen melksuikers omzetten in melkzuur, waardoor yoghurt zijn karakteristieke pittige smaak en verdikte textuur krijgt. Dit fermentatieproces vereist nauwkeurige temperatuurcontrole, doorgaans rond de 42 tot 45 graden Celsius gehouden, samen met een zorgvuldig gecontroleerde fermentatieduur om voor elke batch een consistente producttextuur en zuurgraad te bereiken. Na de fermentatie omvatten yoghurtproductielijnen doorgaans koelfasen om verdere bacteriële activiteit te stoppen zodra het gewenste zuurgraadniveau is bereikt, samen met optionele stappen voor homogenisatie en smaaktoevoeging, afhankelijk van de specifieke productformulering. De precisie die in elk van deze fasen vereist is, maakt geautomatiseerde monitoringsystemen bijzonder waardevol voor het handhaven van een consistente yoghurtkwaliteit op commerciële productieschaal. Vergelijking van de belangrijkste typen zuivelproductielijnen De onderstaande tabel geeft een overzicht van de belangrijkste verwerkingsverschillen en typische houdbaarheidsresultaten voor de belangrijkste typen zuivelproductielijnen. Productielijn Verwerkingstemperatuur Typische houdbaarheid UHT-melk 135–150°C, enkele seconden Enkele maanden, kamertemperatuur Gepasteuriseerde melk ~72°C, 15 seconden 1-3 weken, gekoeld Yoghurt Gisting van 42–45°C 2-4 weken, gekoeld Sleutelfactoren bij het evalueren van een investering in een zuivelproductielijn Faciliteiten die een investering in nieuwe of verbeterde zuivelverwerkingsapparatuur overwegen, moeten verschillende operationele factoren evalueren om ervoor te zorgen dat het geselecteerde systeem aansluit bij hun specifieke productiedoelen. Eisen aan productiecapaciteit — bevestig dat de doorzet van de apparatuur overeenkomt met de huidige en verwachte toekomstige vraag. Flexibiliteit van het productassortiment – overweeg of de lijn meerdere producttypen kan huisvesten zonder uitgebreide aanpassingen. Automatiserings- en monitoringmogelijkheden: evalueer besturingssystemen die consistente kwaliteit tijdens continue productieruns ondersteunen. Hygiënische ontwerpnormen: zorg ervoor dat de apparatuur voldoet aan de toepasselijke voedselveiligheids- en sanitaire eisen voor de zuivelverwerking. Energie-efficiëntie: beoordeel de kenmerken van warmteterugwinning en energieverbruik die van invloed zijn op de bedrijfskosten op de lange termijn. Het handhaven van een consistente kwaliteit gedurende het gehele productieproces Ongeacht welk specifiek zuivelproduct er wordt vervaardigd, het handhaven van strikte hygiëneprotocollen en consistente procesmonitoring gedurende elke fase blijft essentieel voor het produceren van veilige, hoogwaardige zuivelproducten op commerciële schaal. Regelmatige reiniging en ontsmetting van apparatuur, gecombineerd met continue temperatuur- en kwaliteitsmonitoring, helpt faciliteiten potentiële problemen vroegtijdig op te sporen en de consistente productnormen te handhaven die zowel regelgevende instanties als consumenten verwachten van moderne zuivelverwerkingsactiviteiten.
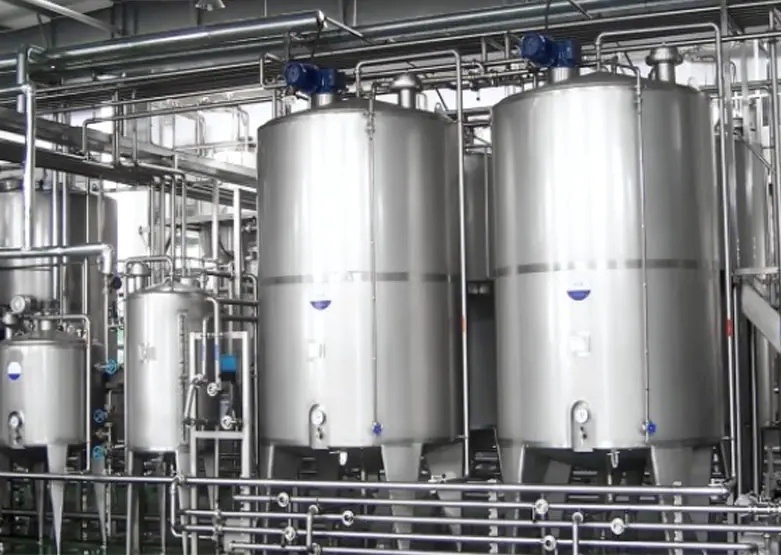
Vloeistofverwerkingsactiviteiten in de zuivel-, sap- en dranken-, bierbrouw-, chemische en biotechnologische industrie delen allemaal een gemeenschappelijke behoefte: betrouwbare apparatuur voor het tijdelijk vasthouden en mengen van grondstoffen, tussenproducten of eindproducten vóór de volgende productiefase. Enkellaagse opslagtanks vervullen deze rol efficiënt en bieden een eenvoudige, kosteneffectieve oplossing voor faciliteiten die niet de thermische isolatie of ommanteling vereisen die te vinden is in complexere tankontwerpen. Door te begrijpen hoe deze tanks zijn gebouwd, waar ze in een productielijn passen en welke factoren de tankselectie beïnvloeden, kunnen faciliteitsmanagers en procesingenieurs weloverwogen beslissingen nemen over apparatuur. Wat is een enkellaags opslagtank? A enkellaagse opslagtank bestaat uit een enkelwandige constructie, meestal gemaakt van roestvrij staal, zonder de extra mantellaag die wordt gebruikt voor verwarming, koeling of isolatiedoeleinden die wordt aangetroffen in dubbelwandige of drielaagse tanks. Deze eenvoudigere constructie maakt enkellaagse tanks lichter, goedkoper om te produceren en gemakkelijker schoon te maken en te onderhouden, terwijl ze nog steeds voldoen aan de hygiënische normen die vereist zijn voor toepassingen in de voedingsmiddelen-, dranken- en farmaceutische sector. Deze tanks worden meestal gebruikt voor tijdelijke opslag en menging van vloeibare materialen waarvoor geen nauwkeurige temperatuurregeling nodig is tijdens de bewaarperiode. Dit omvat bufferopslag tussen productiefasen, het mengen van ingrediënten, het vasthouden van het eindproduct vóór het verpakken, of het opslaan van grondstoffen in afwachting van verdere verwerking. Belangrijke industrieën die afhankelijk zijn van enkellaagstanks Enkellaagse opslagtanks komen voor in een breed scala aan productieomgevingen, elk met enigszins verschillende vereisten voor tankontwerp, capaciteit en roering. Zuivelverwerking In zuivelfabrieken worden vaak enkellaagse tanks gebruikt voor het bewaren van rauwe melk vóór pasteurisatie, het opslaan van gestandaardiseerde melk tussen verwerkingsstappen of het bufferen van eindproducten zoals gearomatiseerde melk of room voordat ze worden verpakt. Omdat melkproducten gevoelig zijn voor vervuiling, moeten de tankinterieurs gladde, gepolijste oppervlakken hebben die de opbouw van bacteriën minimaliseren en het reinigen vereenvoudigen. Sap- en drankproductie Sap- en drankenfabrikanten gebruiken enkellaagse tanks voor het mengen van concentraten met water, het mengen van smaak- en zoetstoffen en het bewaren van afgewerkte dranken voordat ze worden gebotteld of ingeblikt. In dit stadium is vaak roeren nodig om een uniforme verdeling van de ingrediënten door de batch te garanderen. Bier brouwen Brouwerijen gebruiken gewoonlijk enkellaagse tanks als tanks voor helder bier, wateropslagtanks of opslagtanks voor wort en afgewerkt bier in fasen van het proces waar de temperatuurregeling elders in het systeem wordt beheerd. Deze tanks ondersteunen het flexibele, meerstapskarakter van het brouwen, waarbij vloeistof tussen verschillende vaten beweegt voordat het de verpakkingslijn bereikt. Chemische en biotechnologische toepassingen In chemische en biotechnologische omgevingen dienen enkellaagse tanks als opslagvaten voor reagentia, tussenoplossingen of buffervloeistoffen die worden gebruikt in formulerings- en productieprocessen. Deze toepassingen vereisen vaak strikte materiaalcompatibiliteit, omdat bepaalde chemicaliën specifieke legeringskwaliteiten vereisen om corrosie of ongewenste reacties met het tankoppervlak te voorkomen. Bouwmaterialen en ontwerpkenmerken De meeste enkellaags opslagtanks zijn gemaakt van roestvrij staal 304 of 316, waarbij 316 de voorkeur heeft in toepassingen met corrosieve chemicaliën, producten met een hoog zoutgehalte of strenge farmaceutische eisen. De binnenoppervlakteafwerking wordt doorgaans gespecificeerd met behulp van een Ra-waarde gemeten in micrometers, waarbij gladdere afwerkingen het risico op productresten en bacteriegroei verminderen. Tanktops kunnen vlak, bolvormig of conisch zijn, afhankelijk van de toepassing, terwijl de bodems vaak hellend zijn om volledige drainage mogelijk te maken tijdens het reinigen en productafvoer. Standaardfittingen omvatten mangaten voor interne toegang, kijkglazen voor visuele controle, sanitaire inlaat- en uitlaataansluitingen en ventilatieopeningen om drukveranderingen te beheersen wanneer vloeistof wordt toegevoegd of verwijderd. Roeropties: met en zonder mengen Enkellaagstanks kunnen worden geconfigureerd met of zonder roerwerk, afhankelijk van of het proces actief mengen vereist. Tanks die uitsluitend worden gebruikt voor het vasthouden of bufferen van een homogene vloeistof, zoals gepasteuriseerde melk die wacht op verpakking, hoeven vaak niet te worden geschud. Tanks die worden gebruikt voor het mengen van ingrediënten, het oplossen van poeders of het in suspensie houden van deeltjes vereisen daarentegen doorgaans een mixer. Veel voorkomende roerdertypen zijn onder meer aan de bovenkant gemonteerde propellermengers voor algemeen mengen, ankerroerwerken voor vloeistoffen met een hogere viscositeit en mengers met zij-ingang voor tanks met een grote diameter waarbij een aan de bovenkant gemonteerde as onpraktisch zou zijn. De keuze van de roersnelheid en het bladontwerp hangt af van de viscositeit van de vloeistof, de vereiste mengintensiteit en of het proces het risico met zich meebrengt dat er overtollige lucht of schuim in het product terechtkomt. Het kiezen van de juiste tankcapaciteit en configuratie De tankgrootte moet gebaseerd zijn op het productievolume, de batchfrequentie en de hoeveelheid buffertijd die nodig is tussen de verwerkingsfasen. Te kleine tanks kunnen knelpunten creëren die de productie vertragen, terwijl te grote tanks de kapitaalkosten en het benodigde vloeroppervlak verhogen zonder proportionele waarde toe te voegen. Toepassing Typisch capaciteitsbereik Agitatie nodig Bufferopslag voor rauwe melk 1.000 tot 20.000 liter Optioneel Sap mengen 500 tot 10.000 liter Vereist Helder bierhouden 1.000 tot 30.000 liter Normaal gesproken niet vereist Opslag van chemische reagentia 200 tot 5.000 liter Afhankelijk van de formulering Onderhouds- en sanitaire voorzieningen Omdat enkellaagse tanks vaak worden gebruikt in voedsel-, drank- en biotechtoepassingen, is sanitaire voorzieningen een centraal onderdeel van de lopende bedrijfsvoering. Veel tanks zijn ontworpen ter ondersteuning van 'clean-in-place'-systemen, die reinigings- en ontsmettingsoplossingen door de tank en de bijbehorende leidingen laten circuleren zonder dat handmatige demontage nodig is. In de tank gemonteerde sproeiballen verdelen de reinigingsvloeistof over de binnenoppervlakken en bereiken gebieden die anders moeilijk toegankelijk zouden zijn. Routinematige inspectie van pakkingen, kleppen en lasnaden helpt lekkages en besmettingsrisico's te voorkomen. Faciliteiten die sterk gereguleerde producten hanteren, zoals farmaceutische producten of ingrediënten voor zuigelingenvoeding, volgen vaak strengere validatieprotocollen om te bevestigen dat de reinigingscycli consistent voldoen aan de microbiële controlenormen. Belangrijke factoren om te evalueren vóór aankoop Bij het selecteren van de juiste enkellaags opslagtank moeten verschillende praktische factoren worden afgewogen die specifiek zijn voor de beoogde toepassing. Bevestig dat de materiaalkwaliteit overeenkomt met de chemische of biologische compatibiliteitsvereisten van de vloeistof die wordt opgeslagen. Bepaal of roeren noodzakelijk is, en zo ja, selecteer een geschikt mixertype en motorgrootte voor de viscositeit van de vloeistof. Controleer of de tank over de juiste sanitaire voorzieningen beschikt en procedures voor reiniging ter plaatse ondersteunt, indien vereist door wettelijke normen. Beoordeel de vereisten voor vloeroppervlak en structurele ondersteuning, vooral voor grotere verticale tanks waarvoor mogelijk versterkte funderingen nodig zijn. Houd bij het selecteren van capaciteit rekening met toekomstige productiegroei, waardoor enige flexibiliteit mogelijk is zonder significant te veel te investeren in ongebruikt volume. Enkellaagse opslagtanks blijven een praktische, veelzijdige keuze voor faciliteiten die betrouwbare opslag- en mengcapaciteit nodig hebben zonder de extra kosten en complexiteit van thermische mantels. Door tankmateriaal, configuratie, roering en capaciteit zorgvuldig af te stemmen op de specifieke eisen van zuivel-, drank-, brouw-, chemische of biotechnologische processen, kunnen facility managers betrouwbare prestaties bereiken terwijl de investeringen in apparatuur evenredig blijven aan de werkelijke productiebehoeften.
Inzicht in de volledige reikwijdte van een productielijn voor de verwerking van theedranken De commerciële productie van theedranken omvat veel meer dan het zetten van een pot thee en deze in een fles sluiten. Een volledig geïntegreerde productielijn voor de verwerking van theedranken combineert nauwkeurige verwerking van ingrediënten, thermische behandeling, steriel vullen en geautomatiseerde verpakking tot een continu systeem met hoge output. Of het eindproduct nu kant-en-klare groene thee, zwarte thee met melk of kruideninfusies is, de onderliggende productielogica volgt een gestructureerde reeks handelingen. Door elke fase te begrijpen, kunnen fabrikanten tekortkomingen in de efficiëntie identificeren, de naleving van de voedselveiligheid garanderen en de productie opschalen zonder dat dit ten koste gaat van de productkwaliteit. Ontvangst en voorbehandeling van grondstoffen Elke productierun begint met de inname van grondstoffen. Droge theebladeren, plantenextracten, zoetstoffen, additieven en water worden ontvangen en geïnspecteerd volgens vastgestelde kwaliteitsspecificaties. Voor losbladige inputs worden het vochtgehalte, de deeltjesgrootte en de microbiële belasting beoordeeld voordat de materialen de verwerkingsvloer binnenkomen. Waterbehandeling is net zo belangrijk, omdat kraan- of bronwater moet worden gezuiverd door middel van omgekeerde osmose (RO) filtratie en deïonisatie om chloor, zware metalen en opgeloste vaste stoffen te verwijderen die anders de smaak en stabiliteit zouden veranderen. Droge ingrediënten worden doorgaans opgeslagen in silo's met klimaatbeheersing of afgesloten bakken om klonteren en besmetting te voorkomen. Vloeibare ingrediënten zoals geconcentreerde plantenextracten of smaakstoffen worden bewaard in roestvrijstalen tanks met roersystemen. De voorbehandelingsfase bepaalt de kwaliteitsbasislijn voor alles stroomafwaarts, waardoor de kwalificatie van de leverancier en de inkomende inspectie niet-onderhandelbare stappen zijn in elke goed beheerde lijn. Extractie en brouwen Tijdens de extractiefase worden ruwe theematerialen omgezet in een geconcentreerde vloeibare basis. Industriële thee-extractiesystemen vallen doorgaans in twee categorieën: heetwaterextractie en koude brouwextractie. Bij heetwaterextractie worden temperaturen variërend van 75°C tot 95°C gebruikt, afhankelijk van de theesoort, om catechinen, cafeïne, theanine en aromatische verbindingen binnen een gecontroleerde contacttijd op te lossen. Cold brew-systemen werken gedurende langere perioden bij temperaturen onder de 20°C en produceren een zachter smaakprofiel met een lagere bitterheid, maar vereisen langere cyclustijden en een grotere tankcapaciteit. Parameters voor sleutelextractie De onderstaande tabel vat de standaard werkingsbereiken samen voor veel voorkomende theesoorten in een continu heet extractiesysteem: Thee soort Extractietemperatuur (°C) Contacttijd (min) Thee-water-verhouding Groene thee 75–80 3–6 1:80 tot 1:100 Zwarte thee 88–95 4–8 1:60 tot 1:80 Oolong-thee 82–88 4–7 1:70 tot 1:90 Kruideninfusie 90–95 5–10 1:50 tot 1:70 Na extractie passeert de vloeistof een filtratiefase die gebruikte bladeren en zwevende vaste stoffen verwijdert. Er wordt vaak gebruik gemaakt van continue bandpersen, centrifuges of plaat-en-framefilters, gevolgd door een secundair microfiltratiemembraan om de helderheid te bereiken die wordt verwacht in commerciële gebottelde thee. Mengen, standaardiseren en aanpassen van formules Zodra de basistheevloeistof is bereid, gaat deze naar een mengtank waar zoetstoffen, zuren, stabilisatoren, vitamines of smaakstoffen worden toegevoegd volgens de productformule. Geautomatiseerde doseersystemen maken gebruik van flowmeters en loadcellen om ervoor te zorgen dat elk ingrediënt binnen nauwe tolerantiegrenzen wordt toegevoegd. Voor melktheevarianten wordt emulgeerapparatuur gebruikt om vethoudende zuivel- of plantaardige ingrediënten gelijkmatig door de vloeibare matrix te verspreiden. Standaardisatie omvat het aanpassen van de brix (suikergehalte), pH en brix-zuurverhouding om aan het beoogde sensorische profiel te voldoen. Inline refractometers en pH-sensoren geven realtime feedback aan het besturingssysteem, waardoor automatische correcties mogelijk zijn voordat het product overgaat naar thermische verwerking. In deze fase vindt een groot deel van het consistentiewerk van batch tot batch plaats, en dit vereist nauwe coördinatie tussen het formuleteam en de productie-operators. Thermische verwerking: pasteurisatie en UHT Thermische behandeling is de meest kritische voedselveiligheidsstap in de gehele productielijn voor de verwerking van theedranken. Er worden twee hoofdmethoden gebruikt, afhankelijk van het verpakkingsformaat en de gewenste houdbaarheid: HTST-pasteurisatie (korte tijd op hoge temperatuur): Het product wordt met behulp van een platenwarmtewisselaar gedurende 15-30 seconden verwarmd tot ongeveer 85–95 °C en vervolgens snel afgekoeld. Deze methode is geschikt voor warmvulbare glazen flessen en PET-containers met aluminium doppen, waardoor een houdbaarheid van 6 tot 12 maanden bij omgevingstemperatuur wordt bereikt. UHT-verwerking (ultrahoge temperatuur): Het product bereikt gedurende 2-6 seconden een temperatuur van 130–145°C, waardoor alle vegetatieve organismen en de meeste sporen worden geëlimineerd. UHT-behandeling wordt gecombineerd met aseptische afvulsystemen om een langere houdbaarheid van 12–18 maanden zonder koeling te bereiken, waardoor het ideaal is voor Tetra Pak-karton en aseptische PET-formaten. De keuze tussen deze twee methoden heeft niet alleen invloed op de investeringen in apparatuur, maar ook op het smaakprofiel van het eindproduct. Met UHT behandelde theesoorten ontwikkelen vaak een gekookte toon als gevolg van Maillard-reacties bij verhoogde temperaturen, die moeten worden beheerd door middel van aanpassingen van de formule of smaakmaskerende middelen. Vul- en sluitsystemen Tijdens de vulfase moet de tijdens de thermische verwerking tot stand gebrachte steriliteit behouden blijven. Drie vulbenaderingen zijn standaard in de sector: Heet vullen: Het product wordt bij 85–90°C rechtstreeks in voorgevormde PET- of glazen containers afgevuld. De restwarmte steriliseert de kopruimte van de container. Na het verzegelen worden de containers kortstondig omgekeerd om de binnenkant van de dop te steriliseren, en vervolgens door een koeltunnel gevoerd. Dit systeem heeft lagere apparatuurkosten, maar beperkt het ontwerp van de container vanwege thermische contractie-effecten. Koud vullen met tunnelpasteurisatie: Het product wordt koud afgevuld in afgesloten containers, die vervolgens door een tunnelpasteur worden gevoerd. Deze methode maakt flexibelere containervormen mogelijk, maar voegt energiekosten en vloeroppervlak toe. Aseptische vulling: Containers en sluitingen worden afzonderlijk gesteriliseerd met behulp van waterstofperoxide of UV-behandeling, en het vullen vindt plaats in een klasse 100 cleanroom-omgeving. Dit is de meest kapitaalintensieve optie, maar levert de beste productstabiliteit en de grootste compatibiliteit met verpakkingsformaten. De nauwkeurigheid van het vulvolume wordt bewaakt via in-line controlewegers of debietmeters, waarbij geautomatiseerde afkeursystemen onder- of overvolle containers verwijderen voordat ze de sealunit bereiken. Etikettering, codering en secundaire verpakking Na het sealen gaan de containers door etiketteermachines die drukgevoelige, krimpkous- of lijmlabels aanbrengen met nauwkeurige registratie. Snelle inkjet- of lasercodeersystemen printen partijnummers, productiedata en houdbaarheidsdata rechtstreeks op containers of doppen. Vision-inspectiesystemen controleren op ontbrekende labels, scheve toepassing en onleesbare codes voordat containers naar de secundaire verpakking gaan. Bij secundaire verpakkingen worden individuele containers in multipacks gegroepeerd, in dozen gedaan of in krimpfolie gewikkeld. Geautomatiseerde dozenopzetters, producttransportbanden en dozeninpakkers vormen en vullen verzenddozen met snelheden die zijn gesynchroniseerd met het stroomopwaartse vulsysteem. Palletiseerrobots stapelen dozen op pallets volgens voorgeprogrammeerde patronen die de stabiliteit van de lading en de stapelefficiëntie in het magazijn optimaliseren. Integratie van kwaliteitscontrole over de hele lijn Modern productielijnen voor de verwerking van theedranken kwaliteitscontrole in elke fase in te bouwen in plaats van uitsluitend te vertrouwen op end-of-line-inspectie. Kritische controlepunten zijn onder meer de extractietemperatuur en -tijd, de troebelheid na de filtratie, de brix en de pH van het mengsel, de dodelijkheid van het thermische proces (F-waarde of gelijkwaardige logreductie), het vulgewicht en de integriteit van de afdichting. Elk van deze parameters wordt geregistreerd door het SCADA- of PLC-systeem en opgeslagen voor batchtraceerbaarheidsdoeleinden. Sensorische evaluatiepanels beoordelen smaak, kleur en aroma van elke productiebatch met behulp van gestandaardiseerde protocollen. Microbiologische tests van bewaarde monsters bevestigen de steriliteit voordat het product uit het magazijn wordt vrijgegeven. Voor exportmarkten omvatten aanvullende nalevingscontroles de limieten voor zware metalen, de hoeveelheid residuen van pesticiden in de thee-input en het testen van de migratie van verpakkingen. Overwegingen bij automatisering en lijnintegratie De lijnefficiëntie in een productiefaciliteit voor theedranken wordt niet alleen bepaald door de individuele machinesnelheid, maar ook door hoe goed elke fase is geïntegreerd. Buffertanks tussen extractie en vullen beschermen tegen vertragingen stroomopwaarts. Geautomatiseerde CIP-systemen (Clean-in-Place) doorlopen de verwerkingsleidingen door bijtende, zure en spoelsequenties tussen productieruns, waardoor de stilstandtijd wordt geminimaliseerd en het risico op kruisbesmetting wordt verminderd. Met OEE-tracking (Overall Equipment Effectiveness) kunnen operationele teams beschikbaarheidsverliezen, snelheidsverliezen en kwaliteitsverliezen afzonderlijk kwantificeren, waardoor gerichte verbeteringsacties mogelijk worden in plaats van brede capaciteitsuitbreidingen. Door vroeg in de ontwerpfase van het project de juiste combinatie van thermische behandeling, vultechnologie en containerformaat te selecteren, worden dure retrofits later vermeden. Fabrikanten die opschalen van 5.000 flessen per uur naar 30.000 flessen per uur worden niet alleen geconfronteerd met uitdagingen op het gebied van de afmetingen van de apparatuur, maar ook met veranderingen in de CIP-sequencing, de levering van nutsvoorzieningen en de documentatie van het kwaliteitssysteem. Het vanaf het begin plannen van de productielijn als een geïntegreerd systeem is wat duurzame opschaling onderscheidt van reactieve probleemoplossing.
Belangrijke fasen in een productielijn voor de verwerking van bessenpuree A productielijn voor bessenpuree voert rauw fruit door een reeks mechanische en thermische verwerkingsstappen om een gladde, houdbare puree te produceren die geschikt is voor gebruik in sappen, yoghurt, jam, bakkerijvullingen of drankconcentraten. De algemene stroom gaat van sorteren en wassen, via pletten en verpulveren, naar raffinagefasen waarbij zaden en schillen worden verwijderd, gevolgd door pasteurisatie en uiteindelijk afvullen in opslag- of transportcontainers. Elke fase in deze reeks heeft rechtstreeks invloed op de textuur, het kleurbehoud en de microbiële veiligheid van het eindproduct. Daarom moet de selectie van apparatuur bij elke stap overeenkomen met de specifieke kenmerken van de bessenvariëteit die wordt verwerkt. Bessen bieden unieke verwerkingsuitdagingen vergeleken met steviger fruit vanwege hun hoge vochtgehalte, delicate huidstructuur en in veel gevallen kleine zaadjes ingebed in het vruchtvlees die moeten worden gescheiden zonder overmatig verlies van bruikbaar vruchtvlees. Een goed ontworpen productielijn houdt in elke fase rekening met deze kenmerken, in plaats van te vertrouwen op generieke fruitverwerkingsapparatuur die de bessen mogelijk niet efficiënt verwerkt. Sorteren, wassen en bereiden van rauwe bessen De eerste fase van elke bessenpureelijn omvat het verwijderen van beschadigd fruit, stengels, bladeren en vreemd vuil voordat het wassen begint, omdat het verwerken van besmet of bedorven fruit de hele batch stroomafwaarts in gevaar kan brengen. Optische sorteermachines, die camera's en soms nabij-infraroodsensoren gebruiken om kleur- en oppervlaktedefecten te detecteren, worden steeds gebruikelijker op grotere productielijnen omdat ze schimmels, onrijp fruit of vreemd materiaal veel sneller en consistenter kunnen identificeren dan alleen handmatige inspectie. Na het sorteren gaan de bessen doorgaans door een bellen- of sproeiwassysteem dat is ontworpen om vuil en oppervlakteresten te verwijderen zonder het delicate fruit te beschadigen. Bellenwassers gebruiken opstijgende luchtbellen om het fruit voorzichtig in een waterbad te schudden, wat over het algemeen de voorkeur heeft boven hogedruksproeisystemen voor zachte bessen zoals frambozen of bramen die kunnen worden beschadigd door directe waterstraalinslagen. Verpletteren, enzymbehandeling en raffinage Eenmaal schoongemaakt, gaan de bessen naar de fase van pletten en verpulveren, waar mechanische kloppers of breekwalsen het fruit tot een grove puree afbreken. Deze rauwe puree bevat nog steeds zaden, huidfragmenten en in sommige gevallen stengels die moeten worden verwijderd voordat de puree zijn uiteindelijke gladde consistentie bereikt. Behandeling met pectinase-enzymen Veel bessenvariëteiten, vooral aardbeien en bosbessen, bevatten pectine dat de puree dikker maakt en het moeilijker maakt om zaden en schillen efficiënt te scheiden tijdens het raffineren. Door in dit stadium pectinase-enzym toe te voegen, wordt de pectinestructuur afgebroken, waardoor de viscositeit wordt verlaagd en de sap- en pulpopbrengst tijdens de daaropvolgende raffinagestap wordt verbeterd. De enzymdosering en reactietijd moeten zorgvuldig worden gecontroleerd, omdat zowel onvoldoende als overmatige behandeling de textuur en kleurstabiliteit van de uiteindelijke puree kan beïnvloeden. Apparatuur voor ontstenen en ontzaaien Na de enzymbehandeling gaat het puree door een raffinagemachine, vaak een paddle finisher of schroefpers genoemd, die de pulp door een geperforeerde zeef perst terwijl zaden, huidfragmenten en eventuele resterende stengels worden gescheiden en afzonderlijk worden afgevoerd. De maaswijdte van de zeef wordt gekozen op basis van de gewenste uiteindelijke textuur, waarbij fijnere zeven een gladdere puree produceren ten koste van een iets lagere totale opbrengst, omdat onvermijdelijk een deel van de bruikbare pulp samen met het zaad- en schilafval wordt afgevoerd bij strakkere maasinstellingen. Vergelijking van pasteurisatie- en aseptische afvulmethoden Warmtebehandeling is nodig om bederfelijke micro-organismen en enzymen te deactiveren die anders de kleur en smaak van de puree tijdens opslag zouden blijven aantasten. De gekozen methode heeft invloed op zowel de houdbaarheid als de investering in apparatuur die nodig is voor de productielijn. Methode Typische temperatuur Houdbaarheidsimpact HTST-pasteurisatie 85°C tot 95°C, korte wachttijd Gekoelde opslag, weken tot maanden Aseptische verwerking 90°C tot 110°C, ultrakorte houdbaarheid Omgevingsopslag, tot 12 maanden Hete vulling 85°C tot 90°C bij vullen Omgevingsopslag, enkele maanden Aseptische verwerking vereist een hogere investering in apparatuur, omdat de puree na de warmtebehandeling snel moet worden gekoeld en in een voorgesteriliseerde verpakking moet worden afgevuld in een volledig afgesloten steriele omgeving om herbesmetting te voorkomen. Deze methode geniet over het algemeen de voorkeur van grotere bedrijven die aan industriële bulkklanten leveren, omdat de verlengde houdbaarheid bij omgevingstemperatuur de logistiek vereenvoudigt en de behoefte aan transport en opslag in de koelketen vermindert. Apparatuuroverwegingen voor verschillende bessensoorten Verschillende bessenvariëteiten vereisen aanpassingen aan de apparatuurinstellingen en soms geheel andere machineconfiguraties om efficiënt te kunnen verwerken. Aardbeien, met hun relatief grote formaat en zachter vruchtvlees, hebben over het algemeen zachtere breekwalsen nodig die met een grotere speling zijn ingesteld om overmatige zaadfragmentatie te voorkomen, wat bittere smaken in de uiteindelijke puree kan introduceren als de zaden te agressief worden geplet. Bosbessen vereisen vanwege hun kleine formaat en hardere schil vaak een fijnere eerste maalfase, maar profiteren van een minder agressieve raffinage omdat hun zaden zo klein zijn dat volledige verwijdering minder cruciaal is voor de textuur van het eindproduct. Frambozen en bramen vereisen een zorgvuldige zaadscheiding vanwege hun talrijke kleine, harde zaden die het mondgevoel negatief kunnen beïnvloeden als ze niet voldoende worden gefilterd. Aardbeien hebben over de hele lijn een zachtere mechanische behandeling nodig vanwege hun zachtere vruchtvlees en een grotere gevoeligheid voor kneuzingen en snelle oxidatie. Veenbessen, die steviger en zuurder zijn, vereisen vaak een langere voorbehandelingsstap voor pletten of stomen om de huid zacht te maken voordat er efficiënt pulp kan optreden. Bosbessen profiteren van kleurbeschermende behandeling, omdat hun anthocyaninepigmenten gevoelig zijn voor oxidatie en langdurige blootstelling aan metaalverwerkingsoppervlakken. Handhaving van de hygiëne- en voedselveiligheidsnormen Bij het ontwerp van de productielijnen voor bessenpuree moet vanaf het begin rekening worden gehouden met reiniging en sanitaire voorzieningen, aangezien resten van fruitpulp die achterblijven in de spleten van de apparatuur snel een voedingsbodem kunnen worden voor schimmels en bacteriën tussen productieruns door. De roestvrijstalen constructie over de hele lijn, gecombineerd met sanitaire tri-clamp-fittingen in plaats van buisverbindingen met schroefdraad, zorgt ervoor dat demontage en reiniging aanzienlijk sneller en grondiger zijn tussen batches. Veel faciliteiten implementeren clean-in-place-systemen, die schoonmaak- en ontsmettingsoplossingen door afgesloten delen van de lijn circuleren zonder dat volledige handmatige demontage nodig is, waardoor zowel de arbeidstijd als het risico van onvolledige reiniging op moeilijk bereikbare plaatsen worden verminderd. Regelmatige microbiële tests van partijen grondstoffen en afgewerkte puree, gecombineerd met gedocumenteerde reinigingsschema's, ondersteunen de naleving van voedselveiligheidscertificeringen zoals HACCP of BRC, die veel commerciële kopers vereisen voordat ze akkoord gaan met het betrekken van puree bij een bepaalde leverancier. Maximaliseren van de opbrengst en verminderen van afval Het maximaliseren van de bruikbare puree-opbrengst en het minimaliseren van afval tijdens de raffinagefase vereist het balanceren van de zeefgaasselectie, de enzymdosering en de doorvoersnelheid van de machine tegen de gewenste uiteindelijke textuurspecificatie. Als de raffinageapparatuur te snel draait, kan er een overmaat aan bruikbare pulp achterblijven in de zaad- en schilafvoerstroom, terwijl het te langzaam laten draaien van de raffinageapparatuur de algehele productiecapaciteit vermindert zonder noodzakelijkerwijs de opbrengst verder te verbeteren. Veel faciliteiten bemonsteren en analyseren periodiek hun zaad- en huidbijproductstroom om te bevestigen dat de opbrengstverliezen binnen een acceptabel bereik blijven, waarbij ze de schermgrootte of de enzymbehandelingstijd aanpassen wanneer de verliezen beginnen te stijgen. Bijproductstromen uit de raffinagefase, waaronder zaden en schillen, worden door sommige verwerkers steeds vaker hergebruikt in secundaire producten zoals fruitvezelsupplementen of natuurlijke kleurstofextracten, waardoor wat voorheen afvalverwerkingskosten waren, wordt omgezet in een extra inkomstenstroom voor de operatie.
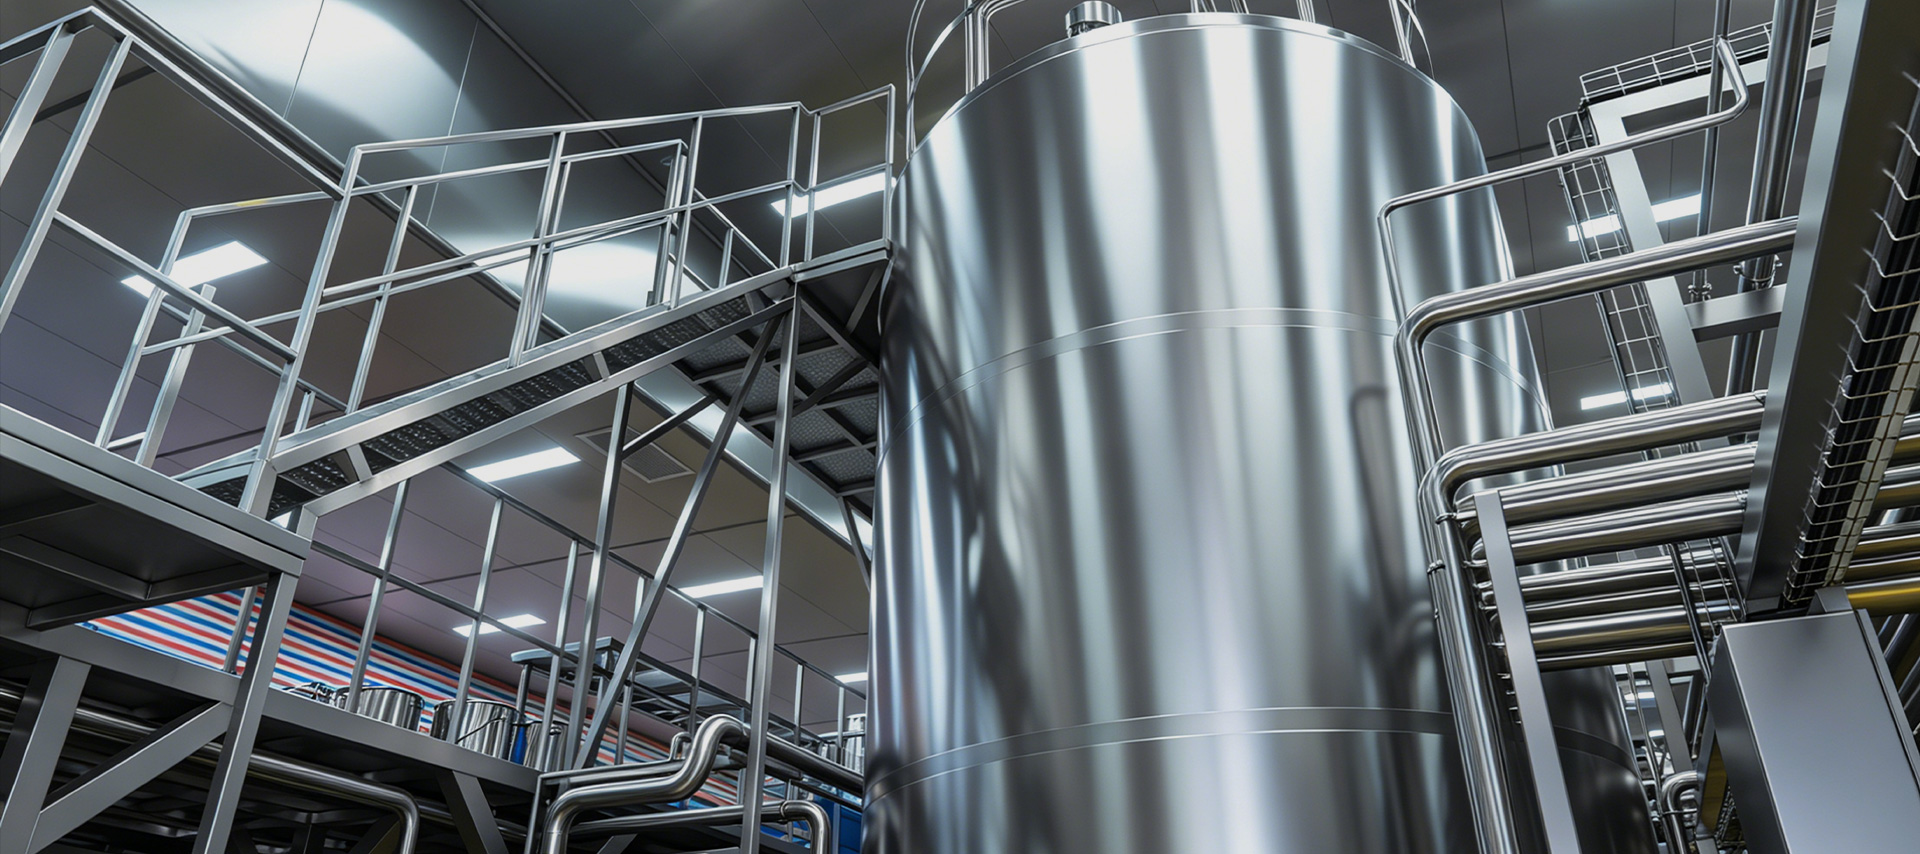
Voor grootschalige zuivelstations en melkverwerkingsfabrieken wordt de kwaliteit van rauwe melk niet uitsluitend bepaald door de kudde; de kwaliteit wordt eveneens bepaald door wat er gebeurt in de uren tussen het melken en de verwerking. Temperatuurbeheersing, hygiënische bewaaromstandigheden en consistent roeren tijdens het bewaren hebben allemaal een directe invloed op het aantal bacteriën, de stabiliteit van de vetbolletjes en de sensorische eigenschappen van de melk die uiteindelijk de consument bereikt. Een grote melkopslagtank voor buiten is het centrale onderdeel van de infrastructuur dat dit kritieke venster regelt, en het correct selecteren, installeren en bedienen ervan is een van de meest consequente beslissingen die een manager van een melkveehouderij zal nemen. Dit artikel biedt een gedetailleerd, praktisch onderzoek van grote melkopslagtanks voor buiten — hun ontwerpkenmerken, belangrijke componenten, maatoverwegingen, operationele vereisten en geschiktheid voor toepassingen buiten de zuivelsector, inclusief de opslag van voedingsmiddelen en farmaceutische vloeistoffen. Waarom buiteninstallaties specifieke ontwerpnormen vereisen In tegenstelling tot silotanks voor binnen die in verwerkingshallen met temperatuurregeling worden geïnstalleerd, worden melkopslagtanks voor buiten blootgesteld aan directe zonnestraling, schommelingen in de omgevingstemperatuur, regenval, wind en, in sommige klimaten, vorst of extreme hitte. Deze omgevingsfactoren leggen ontwerpvereisten op die aanzienlijk veeleisender zijn dan die voor equivalenten binnenshuis met dezelfde capaciteit. De buitenmantel van een melkopslagtank voor buiten is vervaardigd uit 304 of 316L roestvrij staal van voedingskwaliteit, met een gepolijst binnenoppervlak (typisch Ra ≤ 0,8 µm) om bacteriële hechting te minimaliseren en effectieve reiniging te vergemakkelijken. Tussen de binnen- en buitenschalen wordt polyurethaanschuimisolatie met hoge dichtheid – doorgaans 100 tot 150 mm dik – onder druk geïnjecteerd om een naadloze, holtevrije thermische barrière te vormen. Deze isolatielaag zorgt ervoor dat de tank de melktemperatuur op of onder de 4°C kan houden, zelfs als de omgevingstemperatuur hoger is dan 35°C, zonder continue werking van de compressor. De buitenbekleding is meestal een matte of geborstelde roestvrijstalen huid of een gealuminiseerd paneel dat de zonnewarmte reflecteert. In gebieden met een hoge UV-intensiteit worden soms extra reflecterende coatings of zonneschermen boven de tankkoepel geïnstalleerd om de thermische belasting van het koelsysteem te verminderen. Beensteunen en basisframes zijn ontworpen voor grondverankering buitenshuis, met voorzieningen voor afvoer van drainage en uitsluiting van ongedierte op funderingsniveau. Kerncomponenten en hun functies Een goed gespecificeerde grote melkopslagtank voor buiten integreert meerdere systemen die samenwerken om de melkkwaliteit te behouden, een veilige werking mogelijk te maken en de naleving van de regelgeving te ondersteunen. De volgende componenten zijn standaard op industriële units: Koel- en koelsysteem Het koelsysteem bestaat uit een verdamperspiraal die rechtstreeks aan het buitenoppervlak van de binnenste tankwand is gelast - een ontwerp dat bekend staat als directe expansie (DX) of directe koeling. Koelmiddel circuleert door deze spoelen en absorbeert de warmte van de melk, waardoor deze snel wordt gekoeld. De compressorunit en condensor worden afzonderlijk gemonteerd, hetzij op een platform naast de tank, hetzij op een skid ernaast. Voor zeer grote tanks (meer dan 50.000 liter) worden soms op glycol gebaseerde indirecte koelcircuits gebruikt in plaats van DX-systemen, omdat hierdoor één enkele koelmachine meerdere tanks kan bedienen en het risico op koudemiddelverontreiniging in het geval van een batterijlek wordt verminderd. Agitatiesysteem Melk is geen homogene vloeistof; vetbolletjes zijn minder dicht dan de waterige fase en zullen binnen 30 tot 60 minuten opschuimen als de melk met rust wordt gelaten. Een roersysteem voorkomt deze scheiding en zorgt ook voor een uniforme temperatuurverdeling over het hele tankvolume. De meeste grote buitentanks maken gebruik van een gemotoriseerd roerwerk met lage afschuiving dat via de boven- of zijkant van de mangat is gemonteerd, met roestvrijstalen schoepen of propellerwaaiers die zijn afgestemd op de tankdiameter. De roersnelheid is doorgaans 10 tot 30 RPM – snel genoeg om de homogeniteit te behouden, en langzaam genoeg om beschadiging van vetbolletjes of het opnemen van lucht te voorkomen, wat de oxidatie en de ontwikkeling van een slechte smaak zou bevorderen. CIP-wassysteem Dankzij het geïntegreerde Clean-In-Place (CIP) wassysteem kan het interieur van de tank worden gereinigd en ontsmet zonder demontage, met behulp van geautomatiseerde sproeibollen of roterende straalkoppen die in de tankkoepel zijn gemonteerd. Een standaard CIP-cyclus voor een melkopslagtank omvat een voorspoeling met koud water om de resterende melk weg te spoelen, een alkalische spoeling (meestal 1–2% NaOH-oplossing bij 70–75 °C) om eiwit- en vetafzettingen te verwijderen, een tussentijdse spoeling, een zure spoeling (0,5–1% salpeterzuur of fosforzuur) om minerale aanslag op te lossen, en een laatste ontsmettingsspoeling. De hele cyclus duurt doorgaans 45 tot 90 minuten en wordt bestuurd door een PLC-gebaseerde CIP-controller met automatische klepvolgorde en geleidbaarheidsverificatie van het spoelwater. Instrumenten voor temperatuurweergave en bewaking De opslagtemperatuur van melk is een cruciaal controlepunt onder zowel de voedselveiligheidswetgeving als de normen van de zuivelindustrie. Grote buitentanks zijn uitgerust met PT100-weerstandstemperatuurdetectoren (RTD's) op meerdere hoogten in de tank – meestal onderaan, in het midden en bovenaan – om een uniforme koeling over het volledige volume te bevestigen. Digitale temperatuurdisplays worden op ooghoogte van de operator aan de buitenkant van de tank gemonteerd, en in moderne installaties worden temperatuurgegevens in realtime verzonden naar een centraal SCADA- of boerderijbeheersysteem. Alarmrelais voor hoge temperaturen activeren hoorbare en visuele waarschuwingen als de melktemperatuur boven een vooraf ingestelde drempel stijgt (doorgaans 6°C), waardoor operators kunnen ingrijpen voordat de productveiligheid in gevaar komt. Vloeistofniveau-indicatoren en kijkglas Nauwkeurige vloeistofniveaubewaking dient zowel operationele als veiligheidsfuncties. Extern gemonteerde vlotter- of drukgebaseerde niveautransmitters zorgen voor continue volume-uitlezingen op het bedieningspaneel. Deze instrumenten zijn gekalibreerd op de specifieke tankgeometrie en outputgegevens in zowel percentage vol als absoluut volume (liters). Een roestvrijstalen kijkglasbuis met gegradueerde markeringen op de buitenkant van de tank zorgt voor een directe visuele kruiscontrole van de niveaumeting en is vooral handig tijdens melkinname of -overdracht. Sommige installaties zijn ook uitgerust met een alarm op hoog niveau om overvulling en morsen te voorkomen. Verlichtings- en toegangsvoorzieningen Via de bovenste koepel is interne LED-verlichting aangebracht om de binnenkant van de tank te verlichten tijdens inspectie, bemonstering of onderhoud. De lampen zijn afgedicht volgens de IP68-standaard om vocht te weerstaan en zijn doorgaans LED-units met een lage temperatuur om plaatselijke opwarming van het melkoppervlak te voorkomen. Toegang tot het interieur wordt geboden via een mangat aan de bovenkant (doorgaans 500 mm diameter bij grote tanks), voorzien van een scharnierend, met pakking afgesloten deksel dat kan worden geopend voor handmatige inspectie of CIP-sproeikopinstallatie. Voor tanks hoger dan 3 meter mag ook een vaste of telescopische binnenladder worden geïnstalleerd. Richtlijnen voor capaciteitsselectie en maatvoering Het selecteren van de juiste tankcapaciteit is afhankelijk van het dagelijkse melkinnamevolume, de ophaalfrequentie en het verwerkingsschema. Als praktische regel geldt dat de opslagcapaciteit ten minste 24 uur piekinnamevolume moet dekken om een buffer te bieden tegen ophaalvertragingen, uitval van verwerkingslijnen of verstoringen van de planning van tankers. Voor grote verzamelstations die melk van meerdere boerderijen verzamelen, wordt vaak een opslagcapaciteit van 48 uur gespecificeerd om verwerkingslacunes in weekenden of vakanties op te vangen. Facilitaire schaal Dagelijks innamevolume Aanbevolen tankinhoud Typische configuratie Middelgroot zuivelstation 10.000–20.000 liter/dag 20.000–30.000 liter 1 à 2 tanks Groot verzamelcentrum 30.000–60.000 liter/dag 50.000–100.000 liter 2 à 3 tanks Industriële verwerkingsfabriek 100.000 liter/dag 200.000–500.000 liter totaal Meerdere tanks in batterij Het installeren van meerdere tanks met een gemiddelde capaciteit in plaats van één enkele zeer grote tank biedt operationele voordelen: één tank kan offline worden gehaald voor reiniging of onderhoud, terwijl de andere in gebruik blijven, en binnenkomende melk van verschillende boerderijen of kwaliteitsklassen kan afzonderlijk worden opgeslagen voor traceerbaarheidsdoeleinden. Toepassingen die verder gaan dan zuivel: opslag van voedsel en farmaceutische vloeistoffen Hoewel de opslag van melkmelk de primaire toepassing is, maken de ontwerpprincipes van een grote melkopslagtank voor buiten – hygiënische roestvrijstalen constructie, geïsoleerde schaal, CIP-compatibiliteit en nauwkeurige temperatuurregeling – hem even geschikt voor een reeks andere toepassingen voor vloeistofopslag in de voedingsmiddelen- en farmaceutische industrie. Faciliteiten die vruchtensappen, vloeibare eieren, eetbare oliën, siropen of farmaceutische tussenproducten verwerken, maken vaak gebruik van structureel identieke tanks met kleine aanpassingen aan pakkingmaterialen, roerwerkontwerp of temperatuurinstelpuntbereik. Belangrijke sectoroverschrijdende toepassingen zijn onder meer: Gekoelde opslag van sap en drankconcentraat voorafgaand aan het mengen of bottelen Vloeibare suiker- en glucosestrooptanks in zoetwaren- en bakkerijfabrieken Opslag van fermentatiebouillon of kweekmedium in farmaceutische en biotechnologische faciliteiten Opslag van rauwe eiervloeistof bij 2–4 °C tussen breken en pasteurisatie in eierverwerkingsfabrieken Eetbare oliebufferopslag met stikstofdeken om oxidatie te voorkomen Bij het specificeren van een tank voor niet-zuiveltoepassingen is het belangrijk om te controleren of de pakking- en afdichtingsmaterialen compatibel zijn met de specifieke vloeistof die wordt opgeslagen. Voor zure of oplosmiddelhoudende producten kunnen fluorsiliconen- of EPDM-afdichtingen nodig zijn in plaats van standaard siliconen van zuivelkwaliteit. Het kan nodig zijn de specificaties van het roerkoppel te verhogen voor stroperige producten zoals dikke siropen of vruchtenpureeconcentraten. Operationele best practices voor prestaties op de lange termijn De levensduur van een grote melkopslagtank voor buiten is sterk afhankelijk van hoe consistent deze wordt onderhouden. CIP-cycli moeten worden uitgevoerd na elke lediging van de tank. Het overslaan of verkorten van reinigingscycli leidt tot de vorming van biofilms op de tankoppervlakken, die steeds moeilijker te verwijderen worden en uiteindelijk de melkkwaliteit in gevaar brengen. CIP-chemische concentraties en temperaturen moeten worden geverifieerd door middel van titratie- of geleidbaarheidstests, in plaats van te worden aangenomen op basis van alleen de instellingen van de doseerpomp. Het onderhoud van koelsystemen is net zo belangrijk. Condensorbatterijen op buiteninstallaties verzamelen stof, insecten en vuil, wat de efficiëntie van de warmtewisseling vermindert en de bedrijfsuren van de compressor verlengt. Een maandelijkse visuele inspectie en persluchtreiniging van de condensorribben, gecombineerd met een driemaandelijkse controle van de koelmiddelvulling en een jaarlijkse analyse van de compressorolie, zullen de levensduur van de apparatuur aanzienlijk verlengen en het energieverbruik verminderen. De kalibratie van de temperatuurrecorder moet ten minste jaarlijks worden uitgevoerd aan de hand van een gecertificeerde referentiethermometer om ervoor te zorgen dat de geregistreerde temperatuurgegevens juridisch verdedigbaar blijven voor voedselveiligheidsaudits. Ten slotte moeten tankfunderingen en steunconstructies jaarlijks worden geïnspecteerd op corrosie, zettingen of scheuren, vooral in gebieden met agressieve bodems of seizoensgebonden vorst. Een tank die zelfs maar een paar graden uit het niveau verschuift, kan de lagerbelasting van het roerwerk, de nauwkeurigheid van de vloeistofniveausensor en de volledige afvoer tijdens CIP beïnvloeden. Kleine onderhoudsinvesteringen op funderingsniveau voorkomen veel grotere operationele problemen stroomafwaarts.
Hoe verandert een productielijn voor de verwerking van steenfruitpuree vers fruit in marktklare producten? Steenvruchten – waaronder perzik, abrikoos, pruim, kers, mango en olijf – behoren tot de commercieel meest waardevolle fruitcategorieën in de mondiale voedingsmiddelen- en drankenindustrie. Hun rijke smaakprofielen, natuurlijke zoetheid en hoge voedingswaarde maken ze ideale kandidaten voor een breed scala aan verwerkte producten: van pure fruitpuree en gearomatiseerde smeersels tot bakkerijvullingen, jambasissen en additieven van drankkwaliteit. Het omzetten van vers steenfruit in een stabiele puree van hoge kwaliteit vereist echter een zorgvuldig ontworpen productielijn die de unieke structurele en biochemische uitdagingen van deze vruchten aanpakt, met name de harde pit in het midden. Dit artikel onderzoekt het volledige productielijn voor verwerking van steenfruitpuree in praktische details, waarbij elke verwerkingsfase, de betrokken apparatuur en de specifieke productoutputs die de lijn kan ondersteunen, worden behandeld. Ontvangst en voorsortering van grondstoffen Het productieproces begint met de ontvangst en inspectie van binnenkomend rauw fruit. Steenvruchten zijn zeer bederfelijk en gevoelig voor kneuzingen, wat betekent dat een snelle, zorgvuldige behandeling tijdens de ontvangstfase van cruciaal belang is voor het behoud van de pulpkwaliteit en het minimaliseren van oxidatie. Bij levering worden de fruitbatches gewogen, bemonsterd en getest op belangrijke kwaliteitsparameters, waaronder Brix (suikergehalte), pH, kleuruniformiteit en het aantal zichtbare defecten. Het voorsorteren wordt uitgevoerd op rollen- of triltransportbanden, waar beschadigd, overrijp of ondermaats fruit wordt verwijderd – handmatig of via optische sorteersystemen uitgerust met nabij-infraroodcamera's (NIR). Voor premium productlijnen zoals honing-perzikpuree of kersenpuree van één variëteit worden in dit stadium strenge specificaties voor de grondstoffen gehanteerd om de consistentie van smaak en kleur in het eindproduct te garanderen. Fruit dat de keuring doorstaat, wordt gewassen, terwijl afgekeurd materiaal naar secundaire gebruiksstromen of afvalverwerking gaat. Wassen, ontstenen en verpulveren Na het sorteren komt het fruit in een meertrapswassysteem. Deze bestaat doorgaans uit een flotatietank voor het aanvankelijk weken en verwijderen van vuil, gevolgd door een hogedruksproeispoeling om micro-organismen aan het oppervlak, agrochemische residuen en bodemdeeltjes te verwijderen. De watertemperatuur en de chloor- of ozondoseringsniveaus in het wassysteem worden gecontroleerd volgens voedselveiligheidsprotocollen en conformiteitsvereisten van de exportmarkt. Het ontstenen is de technisch meest veeleisende stap die uniek is voor de verwerking van steenfruit. De put moet volledig van de pulp worden gescheiden zonder de pureestroom te vervuilen; putfragmenten vormen een kritisch gevaar voor de voedselveiligheid. Industriële ontpitmachines voor perziken, abrikozen en pruimen gebruiken een combinatie van kloofmessen en roterende borstels of peddels om de pit van het omringende vruchtvlees te bevrijden. Voor kleinere steenvruchten zoals kersen zijn snelle centrifugale ontsteners of pneumatische uitwerpsystemen geschikter. Harde pitvruchten zoals olijven vereisen een gespecialiseerde aanpak. Olijfontsteners maken doorgaans gebruik van tegengesteld draaiende rollen of snijkoppen die zijn gekalibreerd op de specifieke pit-tot-vleesverhouding van de olijvensoort die wordt verwerkt. Ongeacht het fruittype moet stroomafwaarts van de ontstener een metaaldetectie- of röntgeninspectie-eenheid worden geïnstalleerd om te verifiëren dat er geen putfragmenten zijn gepasseerd. Eenmaal ontpit gaat het vruchtvlees naar de pulper-finisher, die het weefsel breekt en de puree door een roestvrijstalen zeef perst. De zeefopeningen worden geselecteerd op basis van de gewenste pureetextuur: grovere zeven (1,0–2,0 mm) voor rustieke of bakkerijproducten, fijnere zeven (0,4–0,8 mm) voor gladde puree van drankkwaliteit. Een second-pass finisher verfijnt de textuur verder en verwijdert alle resterende vezel- of zaadfragmenten. Enzym-inactivatie en -menging Verse steenfruitpuree bevat van nature voorkomende enzymen – met name polyfenoloxidase (PPO) en peroxidase – die een snelle bruinkleuring en smaakafbraak veroorzaken wanneer het weefsel wordt verstoord. Enzyminactivatie is daarom een tijdkritische stap die zo snel mogelijk na het verpulveren moet plaatsvinden. De twee belangrijkste methoden die worden gebruikt in industriële steenfruitpureelijnen zijn: Hot break-verwerking: de puree wordt onmiddellijk na het verpulveren snel verwarmd tot 85–95 °C met behulp van een buisvormige of geschraapte warmtewisselaar. Deze methode produceert een stabielere, helderder gekleurde puree met een hogere viscositeit, waardoor deze ideaal is voor bakkerijvullingen en jambasissen. Koudepauze met ascorbinezuurdosering: de puree wordt op lage temperatuur bewaard en behandeld met ascorbinezuur (vitamine C) als antioxidant. Deze aanpak behoudt de vluchtige aromatische verbindingen en frisse smaaktonen beter, waardoor deze de voorkeur geniet voor premium fruitpuree en additieven van drankkwaliteit. Na enzyminactivatie komt de puree in de meng- en standaardisatiefase. Hier worden Brix en pH inline gemeten en aangepast om aan de productspecificaties te voldoen. Voor gearomatiseerde producten zoals honing-perzikpuree worden in dit stadium zoetstoffen, smaakconcentraten of zuurteregelaars toegevoegd met behulp van een doseersysteem dat in de mengtank is geïntegreerd. Het mengen wordt uitgevoerd onder gecontroleerde afschuiving om een homogene verdeling te garanderen zonder overmatige schuimvorming. Concentratie-, pasteurisatie- en conserveringsopties Afhankelijk van de beoogde toepassing kan steenfruitpuree in geconcentreerde vorm worden verwerkt of vóór de thermische behandeling op natuurlijke Brix worden gehouden. Verdampingsconcentratie met behulp van een vallende filmverdamper vermindert het watergehalte onder vacuüm, waardoor perzik- of abrikozenpuree met een natuurlijke Brix-waarde (10–14° Brix) doorgaans tot 28–36° Brix wordt gebracht voor toepassingen op jambasis. Concentratie vermindert de transport- en opslagkosten en verlengt de houdbaarheid, terwijl de smaakintensiteit behouden blijft wanneer het onder vacuüm bij lage temperaturen wordt uitgevoerd. Pasteurisatie is de belangrijkste thermische conserveringsstap voor puree van steenfruit die niet bedoeld is voor aseptische verpakking. De volgende tabel vat typische pasteurisatieparameters samen per producttype: Producttype Pasteurisatie Temp. Houd tijd vast Verpakkingsformaat Puur fruitpuree (vers) 85–90°C 15–30 sec Gekoeld zakje / kuipje Bakkerijvulling / jambasis 90–95°C 30–60 sec Aseptische bag-in-drum Additief van drankkwaliteit 95–110°C (UHT) 4–15 sec Aseptische doos / IBC Bevroren puree 85°C voorvriezen 15 sec Bevroren blok / IQF Voor exportmarkten of toepassingen die stabiliteit bij omgevingstemperatuur vereisen, heeft aseptische verwerking de voorkeur. Puree wordt verwarmd tot UHT-temperaturen in een warmtewisselaar met geschraapt oppervlak - essentieel voor stroperige producten die standaard platenwisselaars zouden vervuilen - en vervolgens onder steriele omstandigheden in voorgesteriliseerde zakken, vaten of IBC's gevuld. Dit formaat domineert de industriële ingrediëntenhandel voor steenfruitpuree die wordt gebruikt bij de productie van yoghurt, smoothies en zoetwaren. Vullen, verpakken en koude opslag De vulfase moet overeenkomen met het gekozen verpakkingsformaat voor elke productlijn. Perzikpuree met smaak voor de detailhandel of fruitverpakkingen voor directe consumptie worden met servogestuurde nauwkeurigheid in kopjes, zakjes of potten gevuld op zuiger- of roterende vulmachines. Bakkerijvullingen en jambasissen bestemd voor gebruik in de foodservice worden afgevuld in aseptische bag-in-drum-formaten van 20 kg of 200 kg met behulp van aseptische zakvullers met steriele stikstofspoeling om oxidatie te voorkomen. Voor de productie van diepgevroren puree worden gevulde containers door een spiraalvriezer of explosietunnel gevoerd om de kerntemperatuur op −18°C of lager te brengen voordat ze op pallets worden geplaatst. IQF-lijnen (Individually Quick Frozen) worden ook gebruikt voor porties steenfruitpuree, waarbij bevroren pellets of schijven worden geproduceerd die handig zijn voor geportioneerde dosering in de verdere voedselproductie. Het ontwerp van koelopslagfaciliteiten is een integraal onderdeel van de productielijn. Gekoelde puree moet worden bewaard bij 0–4°C en met een gecontroleerde luchtvochtigheid om condensatie op de verpakking te voorkomen. Bevroren producten worden bewaard bij −18°C tot −22°C. Een goede first-in-first-out (FIFO) voorraadrotatie, gecombineerd met elektronische batchtraceerbaarheid, zorgt ervoor dat geen enkel product ouder wordt dan de gespecificeerde houdbaarheid vóór verzending. Aanpassing van de lijn voor verschillende steenfruitvariëteiten Een van de belangrijkste ontwerpoverwegingen voor een productielijn voor de verwerking van steenfruitpuree is flexibiliteit tussen fruitvariëteiten. Perziken en abrikozen hebben relatief zacht vruchtvlees en een vrije steenpitconfiguratie die gemakkelijk te hanteren is bij een hoge doorvoer. Pruimen hebben daarentegen vaak clingstone-variëteiten waarbij de pit stevig aan het vruchtvlees hecht, waardoor een hoger ontpitterkoppel en een zorgvuldigere selectie van de zeef nodig zijn. Kersen zijn klein en bevatten veel anthocyaninepigmenten die vlekken op apparatuuroppervlakken kunnen veroorzaken en frequente CIP-cycli vereisen. Mango vereist een extra vezelbeheerstap vanwege het lange, grove glasvezelnetwerk dat de schermen van de finisher kan verstoppen. De verwerking van olijven tot puree of pasta brengt extra complexiteit met zich mee vanwege het hoge polyfenolgehalte en de verschillende celstructuur van de vrucht. Olijfpureelijnen omvatten doorgaans een malaxatiestap – langzaam mengen van de gemalen pasta om de coalescentie van oliedruppels en smaakontwikkeling te bevorderen – vóór de pulp- en afwerkingsfasen die voor ander steenfruit worden gebruikt. Een goed ontworpen productielijn moet productwisselingen mogelijk maken met minimale stilstand. Dit betekent het gebruik van snelkoppelingen, CIP-compatibele bevochtigde oppervlakken, verwisselbare zeefsets voor de pulper-finisher en programmeerbare logische controller (PLC)-recepten die automatisch de transportsnelheid, pasteurisatietemperaturen en Brix-instelpunten aanpassen bij het schakelen tussen fruitsoorten of productkwaliteiten. De mogelijkheid om meerdere steenfruitvariëteiten op één lijn te verwerken verbetert de benutting van de middelen aanzienlijk en verlaagt de kapitaalkosten per SKU.
Wat maakt een moderne zuivelverwerkingslijn efficiënt en veilig? De zuivelverwerking is de afgelopen decennia dramatisch geëvolueerd. Venaag productielijnen voor zuivel zijn niet langer eenvoudige batchverwerkingsopstellingen; het zijn sterk geïntegreerde systemen die thermische behandeling, steriele verpakking, fermentatiecontrole en koelketenbeheer combineren in één continue workflow. Voor zuivelproducenten is het begrijpen van de structuur en functie van elk segment binnen een complete zuivelverwerkingslijn essentieel, niet alleen voor het behoud van de productkwaliteit, maar ook voor het bereiken van operationele efficiëntie, naleving van de regelgeving en winstgevendheid op de lange termijn. UHT-melkproductielijn: de standaard voor langere houdbaarheid Ultra-High Temperature (UHT)-verwerking is een van de meest gebruikte technologieën in de mondiale zuivelindustrie. Een UHT-melkproductielijn verwarmt de melk gedurende twee tot vier seconden tot temperaturen tussen 135°C en 150°C, waardoor alle pathogene en bederfelijke micro-organismen effectief worden geëlimineerd. Hierdoor kan het eindproduct tot twaalf maanden houdbaar blijven zonder koeling – een groot voordeel voor exportmarkten en regio’s met onderontwikkelde koelketens. De belangrijkste uitrusting in een UHT-lijn omvat een balanstank, ontluchtingseenheid, homogenisator, buis- of platenwarmtewisselaar en een aseptische vulmachine. Elk onderdeel speelt een cruciale rol. De homogenisator verkleint de grootte van de vetbolletjes om afscheiding van de room te voorkomen, terwijl de aseptische vuller ervoor zorgt dat de gesteriliseerde melk in een steriele omgeving wordt verpakt, waardoor het risico op contaminatie na het proces wordt geëlimineerd. Veelgebruikte verpakkingsformaten zijn Tetra Pak-dozen, HDPE-flessen en aseptische zakken. Een veel voorkomende uitdaging bij UHT-verwerking is vervuiling: de opeenhoping van door warmte gedenatureerde eiwitten en calciumfosfaatafzettingen op de oppervlakken van warmtewisselaars. Om dit aan te pakken zijn moderne UHT-systemen uitgerust met Clean-In-Place (CIP)-systemen die automatisch reinigingsmiddelen door de apparatuur laten lopen na elke productierun, waardoor de thermische efficiëntie behouden blijft en de uitvaltijd wordt verminderd. Productielijn voor gepasteuriseerde melk: veiligheid en versheid in balans In tegenstelling tot UHT-melk wordt gepasteuriseerde melk bij lagere temperaturen behandeld (meestal 72 °C gedurende 15 seconden volgens de HTST-methode (High Temperature Short Time)), waardoor schadelijke bacteriën worden geëlimineerd en tegelijkertijd de natuurlijke smaak, het voedingsprofiel en de bioactieve stoffen van de melk behouden blijven. Gepasteuriseerde melk moet gekoeld worden bewaard en heeft over het algemeen een houdbaarheid van 7 tot 21 dagen, afhankelijk van de verpakking en de behandeling na pasteurisatie. Een complete productielijn voor gepasteuriseerde melk omvat opvang- en opslagtanks voor rauwe melk, een platenwarmtewisselaar voor pasteurisatie en koeling, een homogenisator, een standaardisatie-eenheid (voor controle van het vetgehalte) en een vulmachine. De standaardisatie-eenheid is vooral belangrijk voor grootschalige bedrijven, omdat het fabrikanten in staat stelt consistent te voldoen aan specificaties voor het vetgehalte, zoals volle melk (3,5%), halfvolle (1,5-1,8%) of magere (minder dan 0,5%). Temperatuurbewaking is een cruciaal controlepunt in de gehele gepasteuriseerde melklijn. Geautomatiseerde sensoren registreren en loggen voortdurend de temperaturen in elke fase van de verwerking. Als de temperatuur bij de houdbuis onder de vereiste drempel daalt, stuurt een omleidklep de melk automatisch om voor herverwerking – een ingebouwd veiligheidsmechanisme dat voorkomt dat onderverwerkt product de vuller bereikt. Melkkamers op melkveebedrijven: de basis voor de kwaliteit van rauwe melk De kwaliteit van elk zuivelproduct begint uiteindelijk bij de bron: het melkveebedrijf. Een goed ontworpen melkkamer – ook wel melkstal of melkstal genoemd – is de eerste fase van de zuivelproductielijn en heeft directe invloed op de microbiële belasting en het celgetal van rauwe melk. Slecht onderhouden melkkamers kunnen verontreiniging introduceren die moeilijk te elimineren is, zelfs met stroomafwaartse thermische verwerking. Moderne melkkamers op melkveebedrijven zijn uitgerust met automatische melksystemen (AMS), tankmelkkoeltanks, in-line filtratie-eenheden en CIP-reinigingssystemen. De tankmelkkoeltank koelt rauwe melk snel af van de lichaamstemperatuur van de koe (~38°C) tot onder de 4°C binnen twee uur na het melken – de kritische periode voor het beperken van de bacteriële proliferatie. De roestvrijstalen constructie in de hele melkkamer zorgt voor hygiënische oppervlakken die gemakkelijk schoon te maken zijn en bestand zijn tegen corrosie. Belangrijke prestatie-indicatoren die in de melkkamer op bedrijfsniveau worden gemonitord, zijn onder meer: Totaal aantal bacteriën (TBC): moet lager zijn dan 100.000 CFU/ml voor rauwe melk van klasse A Somatisch celgetal (SCC): waarden boven 200.000 cellen/ml kunnen duiden op mastitis in de kudde Melktemperatuur bij afname: moet tijdens opslag en transport ≤4°C blijven Antibioticaresiduen: routinematig testen is vereist voordat melk een verwerkingslijn binnengaat Investeren in hoogwaardige infrastructuur op boerderijniveau is niet optioneel; het is een voorwaarde voor de productie van veilige, hoogwaardige zuivelproducten in een later stadium. Productielijn voor yoghurtfermentatie: precisiecontrole voor consistente kwaliteit De productie van yoghurt vereist een geheel andere aanpak dan de vloeibare melkverwerking. De productielijn voor yoghurtfermentatie omvat het zorgvuldig controleren van de microbiële activiteit om melklactose om te zetten in melkzuur, wat de pH verlaagt en ervoor zorgt dat de melkeiwitten geleren. Het resultaat is een product met een karakteristieke pittige smaak en dikke textuur. De lijn produceert doorgaans vaste yoghurt (gefermenteerd in de uiteindelijke container), roeryoghurt (gefermenteerd in een tank en vervolgens geagiteerd) of drinkbare yoghurt, die elk verschillende apparatuurconfiguraties vereisen. De kernstappen in een productielijn voor yoghurtfermentatie zijn als volgt: Stap Proces Sleutelparameter 1 Standaardisatie en blending van melk Vet- en eiwitgehalte 2 Homogenisatie 150–200 bar druk 3 Warmtebehandeling 90–95°C gedurende 5 minuten 4 Koel- en startercultuurinenting Inentingstemperatuur 42–44 °C 5 Fermentatie Doel-pH 4,2–4,6 6 Koelen & vullen Onder 20°C vóór het vullen De gebruikte startercultuur – meestal een combinatie van Streptococcus thermophilus and Lactobacillus delbrueckii ondersp. bulgaricus — moet nauwkeurig worden gedoseerd en op de juiste temperatuur worden toegevoegd om een consistente fermentatieactiviteit te garanderen. Dankzij geautomatiseerde pH-monitoring in de fermentatietanks kunnen operators de fermentatie precies beëindigen wanneer de beoogde zuurgraad is bereikt, waardoor oververzuring wordt voorkomen die zou resulteren in een te zuur product. Integratie en automatisering binnen de volledige zuivelverwerkingslijn Een concurrerende zuivelfabriek exploiteert niet elke productielijn afzonderlijk. Moderne zuivelverwerkingsfabrieken integreren hun UHT-, pasteurisatie-, boerderijreceptie- en fermentatielijnen via een gecentraliseerd SCADA-systeem (Supervisory Control and Data Acquisition). Hierdoor kunnen fabrieksmanagers real-time procesgegevens monitoren, afwijkingen opsporen, CIP-cycli plannen en productierapporten genereren – allemaal vanuit één enkele besturingsinterface. Automatisering speelt ook een cruciale rol in de energie-efficiëntie. Warmteterugwinningssystemen op pasteurisatie- en UHT-lijnen kunnen tot 94% van de thermische energie die wordt gebruikt bij verwarming herwinnen, waardoor het stoomverbruik dramatisch wordt verminderd. Aandrijvingen met variabele frequentie op pompen en compressoren verminderen het elektriciteitsverbruik nog verder. Voor faciliteiten die zich richten op duurzaamheidscertificeringen of die de operationele kosten willen verlagen, betalen deze investeringen zich doorgaans binnen twee tot drie jaar terug. Traceerbaarheid is een ander gebied waarop integratie meetbare waarde oplevert. Door batchregistraties vanaf de inname van boerderijmelk tot en met verwerking, verpakking en distributie te koppelen, kunnen zuivelproducenten snel en nauwkeurig reageren op voedselveiligheidsincidenten, waardoor getroffen productpartijen binnen enkele minuten in plaats van dagen worden geïsoleerd. Dit niveau van traceerbaarheid wordt steeds vaker vereist door detailhandelaren en regelgevende instanties in belangrijke markten. Het kiezen van de juiste configuratie voor de zuivelproductielijn Het selecteren van de juiste combinatie van productielijnen hangt af van verschillende factoren: doelproductmix, dagelijkse verwerkingscapaciteit, marktgeografie, beschikbare infrastructuur en kapitaalbudget. Een kleine regionale zuivelfabriek die lokale versmarkten bedient, kan voorrang geven aan een lijn voor gepasteuriseerde melk met een yoghurtfermentatie-eenheid. Een grote exportgerichte verwerker zal daarentegen zwaar investeren in UHT-capaciteit en aseptische verpakkingstechnologie. Bij het beoordelen van leveranciers van apparatuur moeten kopers verder kijken dan de initiële aankoopprijs en de totale eigendomskosten onderzoeken, inclusief energieverbruik, beschikbaarheid van reserveonderdelen, dekking van de after-sales service en de staat van dienst van de leverancier met installaties van vergelijkbare omvang. Testen op pilotschaal vóór de volledige inbedrijfstelling kunnen ook kostbare fouten voorkomen, vooral bij nieuwe productcategorieën of ongebruikelijke samenstellingen van rauwe melk. Uiteindelijk is een goed geconfigureerde zuivelproductielijn niet alleen een kapitaalgoed; het is de operationele ruggengraat van een zuivelmerk. Het vanaf het begin goed inzetten van de technologie, de lay-out en de procescontroles bepaalt de productkwaliteit, de productie-uptime en het vermogen om de capaciteit op te schalen naarmate de marktvraag groeit.
Shanghai Yi Yang Fluid Technology Co., Ltd. is een vloeistoftechnisch bedrijf dat gespecialiseerd is in zuivelproducten, diepe verwerking van groenten en fruit, frisdranken, specerijen, gezondheidsproducten en andere kant-en-klare projecten. We streven ernaar om een merk voor voedseltechniek te worden dat verder gaat dan buitenlandse merken, door geïntegreerde oplossingen voor voedseltechniek en apparatuur te bieden, waarbij ontwerp, verwerking, productie, installatie en technisch management worden geïntegreerd voor binnenlandse en buitenlandse voedingsklanten. We passen allerlei niet-standaard (roestvrijstalen) apparatuur aan voor klanten; Zorg voor installatie en inbedrijfstelling van apparatuur, enkele machines, leidingen, elektriciteit en instrumenten; Op basis van de behoeften van de klant bieden we een volledig scala aan geïntegreerde diensten, van voorlopige planning, advies, kostenberekening, technisch ontwerp, projectmanagement, projectevaluatie en systeemonderhoud. Het bedrijf heeft een sterke technische werking, een rijke ervaring in de productie van producten, een groep technisch en technisch personeel, een mechanisch ontwerp- en productieafdeling en professionals op het gebied van automatische besturing, met meer dan 10 jaar ervaring in de sector. We vertrouwen op bekende voedingsbedrijven en hogescholen uit de lichte industrie in binnen- en buitenland, en leren voortdurend geavanceerde technologie in binnen- en buitenland om het ontwerp en de technologie te verbeteren. We hanteren de geavanceerde managementmodus, mensgericht, vestigen de ondernemingscultuur (vertrouwen, voorzichtigheid, verantwoordelijkheid, communicatie, geluk), bouwen een competitief internationaal professioneel team op, toegewijd aan het bedienen van binnenlandse en buitenlandse voedselklanten. Met een hoge mate van professionaliteit, een geavanceerd ontwerpconcept, betrouwbare productkwaliteit en een after-sales servicesysteem bieden we nieuwe en oude klanten praktischere, intelligentere producten.
Shanghai Yi Yang Fluid Technology Co., Ltd. is een vloeistoftechnisch bedrijf dat gespecialiseerd is in zuivelproducten, diepe verwerking van groenten en fruit, frisdranken, specerijen, gezondheidsproducten en andere kant-en-klare projecten. We streven ernaar om een merk voor voedseltechniek te worden dat verder gaat dan buitenlandse merken, door geïntegreerde oplossingen voor voedseltechniek en apparatuur te bieden, waarbij ontwerp, verwerking, productie, installatie en technisch management worden geïntegreerd voor binnenlandse en buitenlandse voedingsklanten. We passen allerlei niet-standaard (roestvrijstalen) apparatuur aan voor klanten; Zorg voor installatie en inbedrijfstelling van apparatuur, enkele machines, leidingen, elektriciteit en instrumenten; Op basis van de behoeften van de klant bieden we een volledig scala aan geïntegreerde diensten, van voorlopige planning, advies, kostenberekening, technisch ontwerp, projectmanagement, projectevaluatie en systeemonderhoud. Het bedrijf heeft een sterke technische werking, een rijke ervaring in de productie van producten, een groep technisch en technisch personeel, een mechanisch ontwerp- en productieafdeling en professionals op het gebied van automatische besturing, met meer dan 10 jaar ervaring in de sector. We vertrouwen op bekende voedingsbedrijven en hogescholen uit de lichte industrie in binnen- en buitenland, en leren voortdurend geavanceerde technologie in binnen- en buitenland om het ontwerp en de technologie te verbeteren. We hanteren de geavanceerde managementmodus, mensgericht, vestigen de ondernemingscultuur (vertrouwen, voorzichtigheid, verantwoordelijkheid, communicatie, geluk), bouwen een competitief internationaal professioneel team op, toegewijd aan het bedienen van binnenlandse en buitenlandse voedselklanten. Met een hoge mate van professionaliteit, een geavanceerd ontwerpconcept, betrouwbare productkwaliteit en een after-sales servicesysteem bieden we nieuwe en oude klanten praktischere, intelligentere producten.
Contactgegevens
Production Address: Nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Kamer 603, gebouw 57, Maoyuan Road nr. 260, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Vraag een offerte op maat aan Iets speciaals nodig? Wij zijn hier om te helpen.